
في التشغيل الفعلي لمحطات خلط الأسفلت، تعتبر القدرة الإنتاجية دون المستوى المطلوب ظاهرة عالمية تقريبًا.
حتى مع المعدات المصممة لإنتاج 400 طن/ساعة، يمكن لبعض المشاريع أن تعمل بثبات، بينما يتراوح إنتاج البعض الآخر حول 320 طن/ساعة؛ بعضها يقترب في البداية من طاقته التصميمية، لكن إنتاجه يتراجع تدريجيًا مع ازدياد وقت التشغيل. هذا التفاوت ليس حالة معزولة، بل مشكلة متكررة في هذا القطاع. غالبًا ما يُعزى السبب إلى المعدات أو المواد الخام أو عوامل التشغيل . مع ذلك، في الإنتاج الفعلي، نادرًا ما تكون التغيرات في الطاقة الإنتاجية ناتجة عن مشكلة واحدة، بل هي نتيجة استهلاك مستمر عبر مراحل متعددة.
قد تبدو الطاقة الإنتاجية مجرد رقم، لكنها في الأساس تعكس الحالة التشغيلية العامة لنظام كامل.
فهم المعنى الحقيقي للطاقة الإنتاجية
لفهم فقدان الطاقة الإنتاجية بشكل حقيقي، يجب علينا أولاً الإجابة على سؤال أكثر جوهرية: ما هي الطاقة الإنتاجية بالضبط في مصنع الأسفلت ؟
اعتاد الكثيرون على تحديد القدرة الإنتاجية بقيمة ثابتة ، مثل 400 طن/ساعة. ومع ذلك، في التشغيل الفعلي، يمثل هذا الرقم القدرة التصميمية للمعدات أكثر من مستوى الإنتاج النهائي والمستقر الذي يمكن تحقيقه.
بمعنى آخر، فإن القدرة التصميمية هي مجرد قيمة نظرية، بينما القدرة الفعلية هي نتيجة تعديلات مستمرة في ظل ظروف تشغيل معقدة.
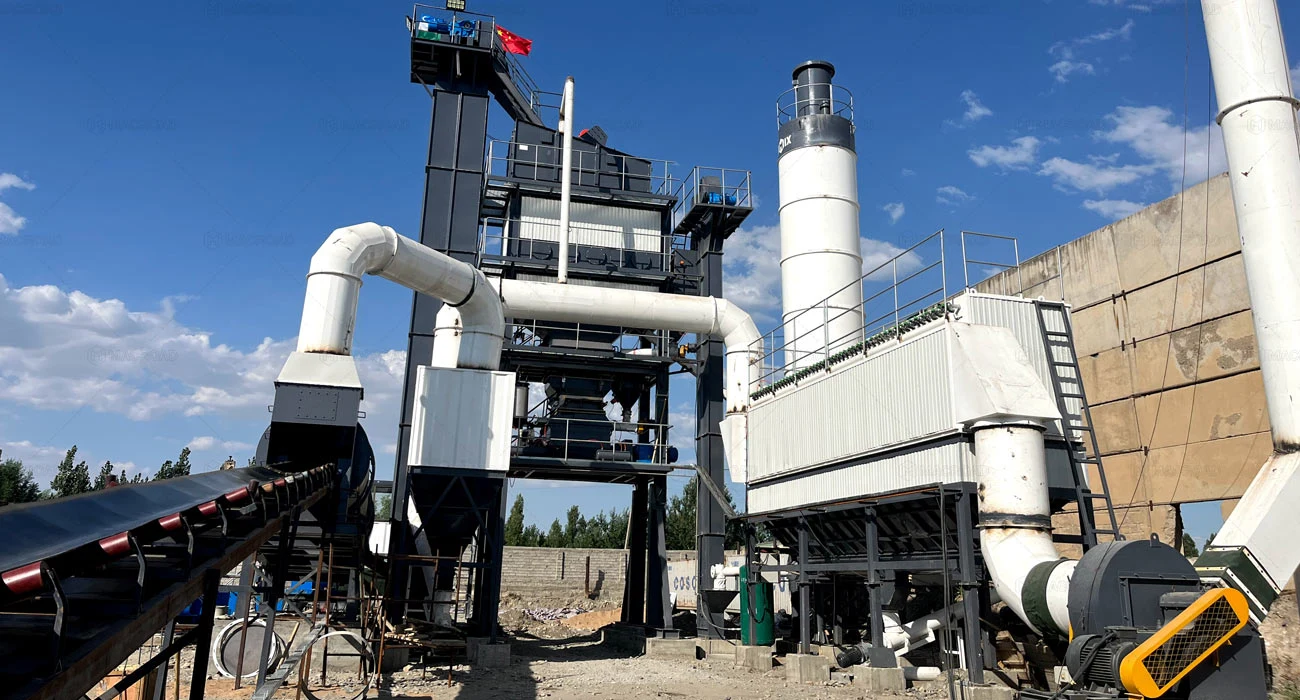
الطاقة الإنتاجية هي نتيجة ديناميكية، وليست قيمة ثابتة.
إن الطاقة الإنتاجية ليست مؤشراً ثابتاً، بل هي نتيجة تشغيلية تتشكل في ظل ظروف متغيرة باستمرار.
في الإنتاج الفعلي، تتغير العوامل المؤثرة على الطاقة الإنتاجية باستمرار، مثل:
- تقلبات في محتوى الرطوبة في المواد الخام
- تغيرات في التدرج الكلي
- تقلبات في الكفاءة الحرارية للمعدات
- اختلافات في أساليب التشغيل
لا تُغيّر هذه العوامل الطاقة الإنتاجية بشكل فوري، بل تُخفّض أو تزيد الإنتاج الفعلي تدريجياً من خلال التأثير على دورة الإنتاج. لذا، فإن الطاقة الإنتاجية ليست هدفاً يُمكن تحقيقه بمجرد تحديده، بل هي نتيجة يتم تعديلها باستمرار أثناء التشغيل.
إن القدرة الإنتاجية هي قدرة النظام، وليست قدرة قطعة واحدة من المعدات.
يعتمد تحقيق القدرة الإنتاجية على تضافر النظام بأكمله ، وليس على قدرة التصميم لنظام واحد.
تتضمن محطة خلط الأسفلت الكاملة عدة أنظمة رئيسية:
- نظام التغذية والنقل
- نظام التجفيف والتدفئة
- نظام الفرز والتخزين
- نظام الخلط والتفريغ
- نظام التحكم والجدولة
إذا واجهت أي حلقة في هذه السلسلة اختناقاً، فسيؤثر ذلك على الإنتاج الإجمالي . لذلك، يمكن فهم أن الحد الأقصى للطاقة الإنتاجية يعتمد على أضعف حلقة في النظام بأكمله.
تعتمد القدرة الإنتاجية على ثبات وتيرة الإنتاج، وليس على سرعة نقطة واحدة.
إن ما يؤثر على إنتاج الطاقة الإنتاجية ليس كفاءة حلقة واحدة ، بل ما إذا كان إيقاع التشغيل لخط الإنتاج بأكمله متسقًا.
من الناحية المثالية، ينبغي أن تشكل كل حلقة إيقاعًا متواصلًا ومنسقًا، على سبيل المثال: تكتمل الحلقة السابقة → تليها الحلقة التالية مباشرة دون انتظار أو تراكم أو انقطاع.
لكن في التطبيق العملي، تشمل الحالات الشائعة ما يلي:
- في انتظار الفرز بعد التجفيف
- في انتظار التخزين بعد الفحص
- انتظار التفريغ بعد الخلط
تتراكم هذه الأوقات غير المنتجة، على الرغم من قصرها في كل مرة، بشكل مستمر في الدورة، مما يؤدي في النهاية إلى خسارة كبيرة في القدرة الإنتاجية.
إن المظهر الأساسي للقدرة هو الاستقرار، وليس القيم القصوى.
إن القدرة القيّمة حقًا لا تكمن في ذروات الإنتاج قصيرة الأجل ، بل في القدرة على الاقتراب باستمرار من قيم التصميم على مدى فترة طويلة.
يمكن للعديد من المعدات تحقيق إنتاجية عالية في أوقات معينة، ولكن هذه الحالة غالباً ما تكون غير مستدامة. وقد تشمل الأسباب ما يلي:
- التقلبات الناتجة عن التعديلات التشغيلية
- عدم الاستقرار بسبب التغيرات في المواد الخام
- تغيرات تدريجية في حالة المعدات أثناء التشغيل
تؤدي التقلبات الكبيرة في الطاقة الإنتاجية إلى عدم استقرارها وانخفاض القدرة الفعلية على التسليم . لذا، في الممارسة الهندسية، يُعد متوسط الطاقة الإنتاجية في ظل التشغيل المستقر طويل الأجل مؤشراً أكثر دلالة من قيمته القصوى اللحظية.
بمجرد أن نحول الطاقة الإنتاجية من قيمة ثابتة إلى نتيجة تشغيل النظام، يمكننا أن نرى بشكل أوضح أن الطاقة الإنتاجية لا تنخفض فجأة عند نقطة واحدة، ولكنها تستهلك تدريجياً على مراحل متعددة.
بعد ذلك، سنشرح بالتفصيل كيفية حدوث فقدان الطاقة الإنتاجية، بدءًا من مراحل الإنتاج المحددة.
مرحلة المواد الخام: حيث يبدأ فقدان الطاقة الإنتاجية
من منظور عملية تشغيل مصنع خلط الأسفلت الساخن بأكملها، فإن فقدان الطاقة الإنتاجية لا يبدأ عادةً بالمعدات، بل يبدأ من لحظة دخول المواد الخام إلى النظام.
تحدد حالة المواد الخام وتيرة تشغيل جميع المراحل اللاحقة. فإذا شهدت هذه المرحلة تقلبات، لا يمكن تعديل الخطوات اللاحقة، كالتجفيف والغربلة والخلط، إلا بشكل غير مباشر، مما يؤثر على الطاقة الإنتاجية الإجمالية.
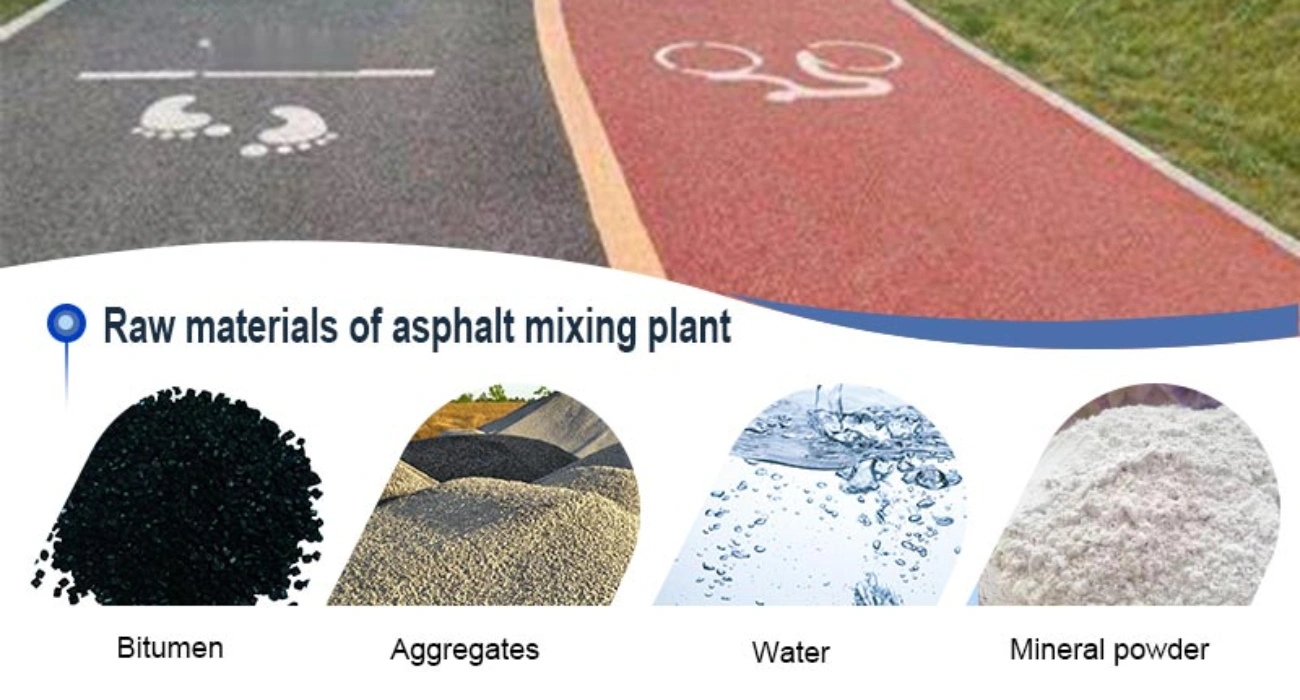
تحليل خسائر الطاقة الإنتاجية في مرحلة المواد الخام
يؤدي عدم استقرار محتوى الرطوبة في المواد الخام بشكل مباشر إلى إطالة وقت التجفيف
- زيادة وقت التجفيف تعطل وقت الدورة المحدد: يؤدي ارتفاع نسبة الرطوبة إلى زيادة الحرارة والوقت اللازمين للتجفيف، مما يطيل دورة الإنتاج الأصلية ويعطل إيقاع خط الإنتاج بشكل عام.
- تؤدي استراتيجيات التشغيل المحافظة القسرية إلى تقليل كثافة التغذيةلضمان درجة حرارة وجودة المنتج النهائي، سيقوم المشغلون بشكل استباقي بتقليل سرعة التغذية، مما يؤدي إلى زيادة ضغط المنتج لكل وحدة زمنية.
- تؤثر التقلبات في حمل النظام الحراري على الاستقرار التشغيلي العامتؤدي التغيرات المتكررة في نسبة الرطوبة إلى أحمال غير مستقرة على أنظمة الاحتراق والتجفيف، مما يجعل من الصعب على المعدات الحفاظ على ظروف التشغيل المثلى، وبالتالي التأثير على القدرة الإنتاجية.
عدم استقرار تدرج المواد الخام ← يؤثر على كفاءة الفرز والتدفق
- انخفاض كفاءة الفرز وانخفاض قدرة المعالجةيؤدي التدرج غير الطبيعي إلى زيادة العبء على الشاشات أو تقليل الإنتاجية، مما يجعل نظام الفرز بمثابة عنق زجاجة في الإنتاج.
- يؤدي انسداد تدفق المواد إلى انقطاع إمداد المواد الساخنة: يؤدي انسداد عملية الفرز إلى منع المواد الساخنة من الدخول بسلاسة إلى المراحل اللاحقة، مما يتسبب في انتظار المواد وتعطيل الإنتاج المستمر.
- تعطيل إيقاع خط الإنتاج بأكمله، مما يؤدي إلى سلسلة من ردود الفعل: سيؤدي عدم استقرار عملية الفرز إلى انتشارها في اتجاه مجرى النهر، مما يؤثر على إيقاعات الخلط والتصريف، ويزيد من خسائر الطاقة الناتجة عن تقلبات المواد الخام.
انقطاع إمدادات المواد الخام ← يعطل بشكل مباشر وتيرة الإنتاج
- يؤدي التشغيل والإيقاف المتكرر للمعدات إلى تقليل وقت التشغيل الفعاليؤدي انقطاع إمدادات المواد إلى عمليات تشغيل وإيقاف متكررة للمعدات، مما يستهلك وقتاً ثميناً من وقت الإنتاج.
- انقطاع في العملية، وعدم القدرة على إرساء إيقاع مستقربمجرد توقف الإنتاج، يصبح من الصعب الحفاظ على وتيرة مستمرة، مما يتطلب العودة إلى حالة مستقرة، الأمر الذي يقلل من كفاءة التشغيل.
- زيادة التعقيد التشغيلي، وزيادة التدخل البشريتؤدي التقلبات في إمدادات المواد إلى إجبار المشغلين على تعديل المعايير بشكل متكرر، مما يزيد من العبء التشغيلي ويرفع من خطر الخطأ البشري.
توجيهات التحسين في مرحلة المواد الخام
إنشاء آلية مستقرة للتحكم في المواد الخام ومعالجتها المسبقة
- إدارة مستودعات منفصلة للتحكم المستقل في المواد الخام المختلفة: يسمح التخزين المنفصل بتصنيف وإدارة المواد ذات المحتويات الرطوبية والتدرجات المختلفة، مما يقلل من التقلبات الناتجة عن الخلط.
- معالجة مسبقة لمحتوى الرطوبة لتقليل الحمل على نظام التجفيفمن خلال التحكم في محتوى الرطوبة للمواد الخام مسبقًا، يمكن تقليل عدم اليقين قبل دخولها إلى نظام التجفيف، مما يقلل من التقلبات من المصدر.
- إيقاع تغذية ثابت لتجنب انقطاعات الإنتاج: بالاقتران مع نظام النقل الآلي، يمكن تحقيق التغذية المستمرة والمستقرة، مما يقلل من وقت التوقف الناتج عن عدم استقرار الإمداد.
في هذه المرحلة، Macroadيساعد نظام التجميع الآلي والتحكم الذكي على تحقيق تحكم دقيق في وتيرة إدخال المواد الخام، مما يضمن إنتاجًا مستقرًا منذ البداية.
تحسين دقة التجميع وتقليل تراكم الأخطاء
- التحكم في تقلبات نسبة المواد الخام لضمان استقرار العمليةيضمن الوزن عالي الدقة نسبًا متسقة لكل دفعة من المواد الخام، مما يقلل من تأثير تقلبات النسب.
- تقليل وتيرة تعديل النظام وتقليل التدخل البشريتؤدي دقة التجميع المحسّنة إلى تشغيل أكثر استقرارًا للنظام، مما يلغي الحاجة إلى تعديلات متكررة للمعلمات من قبل المشغلين، وبالتالي يقلل من الخطأ البشري.
- تحسين اتساق الإنتاج بشكل عام وتحسين الأداء على المدى الطويل: إن ثبات نسب المكونات يعني ثبات نتائج الإنتاج، مما يساعد على الحفاظ على مستويات طاقة إنتاجية عالية على المدى الطويل.
Macroadيساهم نظام الوزن عالي الدقة (للمواد المجمعة والمساحيق) بشكل فعال في تقليل الأخطاء المنهجية الناتجة عن تقلبات المواد الخام.
تقديم نظام مراقبة ذكي للتعديل الديناميكي
- الحصول على معلومات حالة المواد الخام في الوقت الفعلي لتحسين سرعة الاستجابةيتيح نظام المراقبة مراقبة التغيرات في المواد الخام في الوقت الفعلي، مما يوفر بيانات لإجراء التعديلات.
- الضبط التلقائي لمعايير الإنتاج لتقليل التأخيرات البشريةيقوم النظام الذكي بضبط معايير التشغيل تلقائيًا بناءً على تغيرات المواد الخام، مما يتجنب خسائر الطاقة الإنتاجية الناتجة عن تأخر الحكم البشري.
- الإدارة عن بعد لتحسين الكفاءة التشغيلية الشاملةيتيح نظام إنترنت الأشياء المراقبة والإدارة عن بعد للمعدات، مما يحسن الكفاءة التشغيلية للنظام ككل.
Macroadيوفر نظام المراقبة عن بعد لإنترنت الأشياء تحكمًا في الوقت الفعلي في عملية الإنتاج، مما يسمح بالاستجابة بشكل أسرع لتأثير تغييرات المواد الخام.
منذ لحظة دخول المواد الخام إلى النظام، تتضخم أي تقلبات طفيفة أثناء الإنتاج؛ فمحتوى الرطوبة يؤثر على مدة دورة التجفيف، وتحدد درجة التدرج كفاءة الفرز، وترتبط حالة التغذية ارتباطًا مباشرًا باستمرارية الإنتاج. هذه المشكلات التي تبدو متباينة تتلاقى في النهاية على نتيجة واحدة: استهلاك مستمر للطاقة الإنتاجية مع صعوبة تحريرها بثبات . لذا، يُعدّ تثبيت المواد الخام نفسها الشرط الأساسي الأول لضمان التشغيل الفعال لخط الإنتاج بأكمله.
النظام الحراري وقدرة التجفيف: حلقة وصل حاسمة في كفاءة الإنتاج
يلعب النظام الحراري وقدرة التجفيف دورًا محوريًا في عملية الإنتاج برمتها، إذ يُشكلان حلقة وصل بين المراحل الأولية للإنتاج. فهما لا يقتصران على معالجة الحالة الأولية للمواد الخام فحسب، بل يُمهدان أيضًا الطريق لعمليات الخلط والتفريغ اللاحقة. وإذا لم تسير هذه المرحلة بسلاسة، فقد يُؤثر ذلك سلبًا على سير العملية ككل. فيما يلي، سنُفصّل النقاط الرئيسية استنادًا إلى عدة منطق تشغيلي شائع.
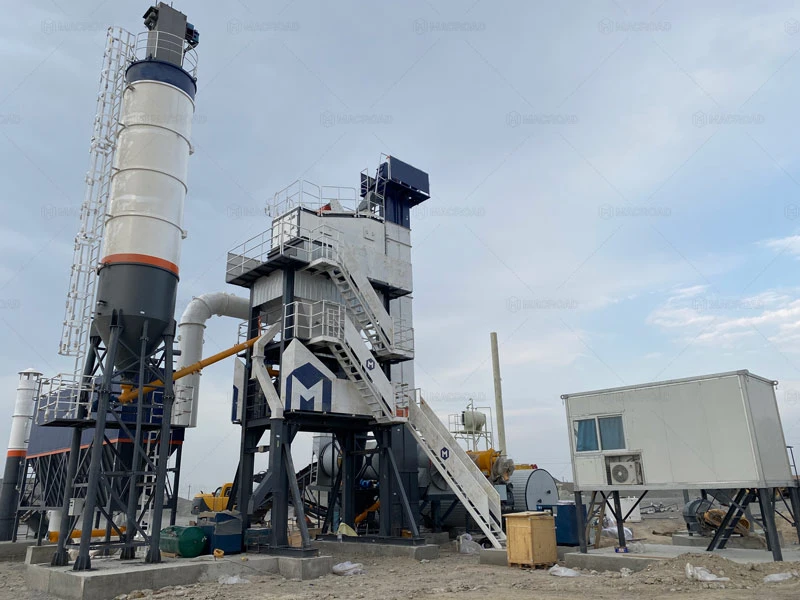
تقليب المواد غير المتساوية وتسخينها في أسطوانة التجفيف
- عندما لا تتطابق بنية تقليب المواد أو سرعة التشغيل مع خصائص المواد، فإن المواد لا تقلب بشكل كافٍ داخل الأسطوانة، مما يؤدي إلى توزيع غير متساوٍ للحرارة وتجفيف غير مكتمل موضعيًا، وبالتالي يؤثر على كفاءة التجفيف الإجمالية.
- الحل: تحسين هيكل تقليب المواد والتحكم في التشغيل
- من خلال تحسين بنية وترتيب ألواح تقليب المواد، تزداد وتيرة تقليب المواد داخل الأسطوانة. وبالإضافة إلى التحكم الثابت في السرعة، يضمن ذلك تسخينًا أكثر تجانسًا للمواد. Macroadمن خلال تصميم محسّن لتقليب المواد ونظام تحكم ذكي، يمكن ضبط معلمات التشغيل ديناميكيًا بناءً على حالة المواد، مما يؤدي إلى تحسين كفاءة التجفيف وتقصير دورة التجفيف.
عدم استقرار خرج الموقد يؤدي إلى تقلبات في درجة الحرارة
- يؤثر عدم استقرار ناتج الحرارة من الموقد بشكل مباشر على درجة حرارة بيئة نظام التجفيف. فنقص الحرارة يطيل مدة التجفيف، بينما قد تؤثر الحرارة الزائدة على جودة المنتج النهائي، مما يعطل وتيرة الإنتاج.
- الحل: تحقيق تحكم ذكي ومستقر في نظام الاحتراق
- من خلال نظام تحكم احتراق مستقر وقابل للتعديل، يتم ضبط شدة الاحتراق ديناميكيًا، مما يضمن إمدادًا حراريًا مستمرًا ومستقرًا، ويقلل من تأثير تقلبات درجة الحرارة على القدرة الإنتاجية، ويطابق ناتج الحرارة مع احتياجات الإنتاج.
انخفاض كفاءة استخدام الحرارة وفقدان الطاقة الشديد
- إذا كانت كفاءة التبادل الحراري منخفضة، فسيتم فقدان كمية كبيرة من الحرارة أثناء عملية النقل، مما يؤدي إلى زيادة استهلاك الوقود دون تحسين كفاءة التجفيف، مما ينتج عنه حالة تشغيل ذات استهلاك عالٍ للطاقة وإنتاج منخفض.
- الحل: تحسين تبادل الحرارة وقدرات عزل النظام
- من خلال تحسين مسار التبادل الحراري وهيكل تنظيم تدفق الهواء، يتم تقليل فقدان الحرارة، بينما يتم تحسين أداء عزل النظام، مما يزيد من استخدام الطاقة الحرارية. Macroad يعمل على تحسين تصميم القنوات وإحكام إغلاق النظام، مما يسمح بتركيز الحرارة بشكل أكبر على المادة، وتحسين كفاءة استخدام الطاقة الحرارية للوحدة، وبالتالي زيادة القدرة الإنتاجية الإجمالية.
تأخر في اكتشاف درجة الحرارة يؤدي إلى فشل التحكم
- إذا كانت مراقبة درجة الحرارة غير دقيقة أو تأخرت التغذية الراجعة، فلن يتمكن النظام من ضبط حالات الاحتراق والتغذية في الوقت المناسب، مما يتسبب بسهولة في تقلبات درجة الحرارة، مما يؤثر على جودة الإنتاج والاستقرار التشغيلي العام.
- الحل: بناء نظام تحكم في درجة الحرارة عالي الدقة وفي الوقت الفعلي
- من خلال مراقبة درجة الحرارة متعددة النقاط وآلية التغذية الراجعة السريعة، يتم تحقيق التحكم في درجات الحرارة الرئيسية في الوقت الفعلي. Macroadيوفر نظام التحكم الذكي في درجة الحرارة بيانات درجة الحرارة في الوقت الفعلي ويقوم تلقائيًا بضبط معلمات التشغيل، مما يحافظ على عملية التجفيف ضمن نطاق مستقر، وبالتالي يضمن استمرار إنتاج الطاقة الإنتاجية.
لا يقتصر نظام المعالجة الحرارية وعملية التجفيف على مجرد التسخين والمعالجة، بل هو أشبه بنظام يُعيد تشكيل حالة المواد . ويؤثر تشغيله السلس بشكل مباشر على وتيرة واستقرار المراحل اللاحقة. فعندما تحافظ هذه المرحلة على تشغيل مستقر وفعال، يصبح من الأسهل على خط الإنتاج بأكمله الدخول في حالة مستمرة وقابلة للتحكم.
الخلط والتفريغ: المفاضلة بين الكفاءة والجودة
بعد معالجة المواد الخام وتجفيفها، تدخل المادة مرحلة الخلط والتفريغ. وتحدد هذه المرحلة بشكل مباشر تجانس المنتج النهائي وكفاءته . وعلى عكس المرحلة الأولى التي تركز على طاقة المعالجة، تختبر هذه المرحلة قدرة النظام على تحقيق التوازن بين الوقت والدقة.
في التشغيل الفعلي، غالباً ما يتطلب الأمر تنسيق وقت الخلط، وإيقاع التفريغ، وجودة الخلط: فالوقت يعطي الأولوية للجودة، بينما يعطي الإيقاع الأولوية للكفاءة . ويصبح إيجاد توازن بين هذين العاملين أمراً بالغ الأهمية لأداء الطاقة الإنتاجية في هذه المرحلة.
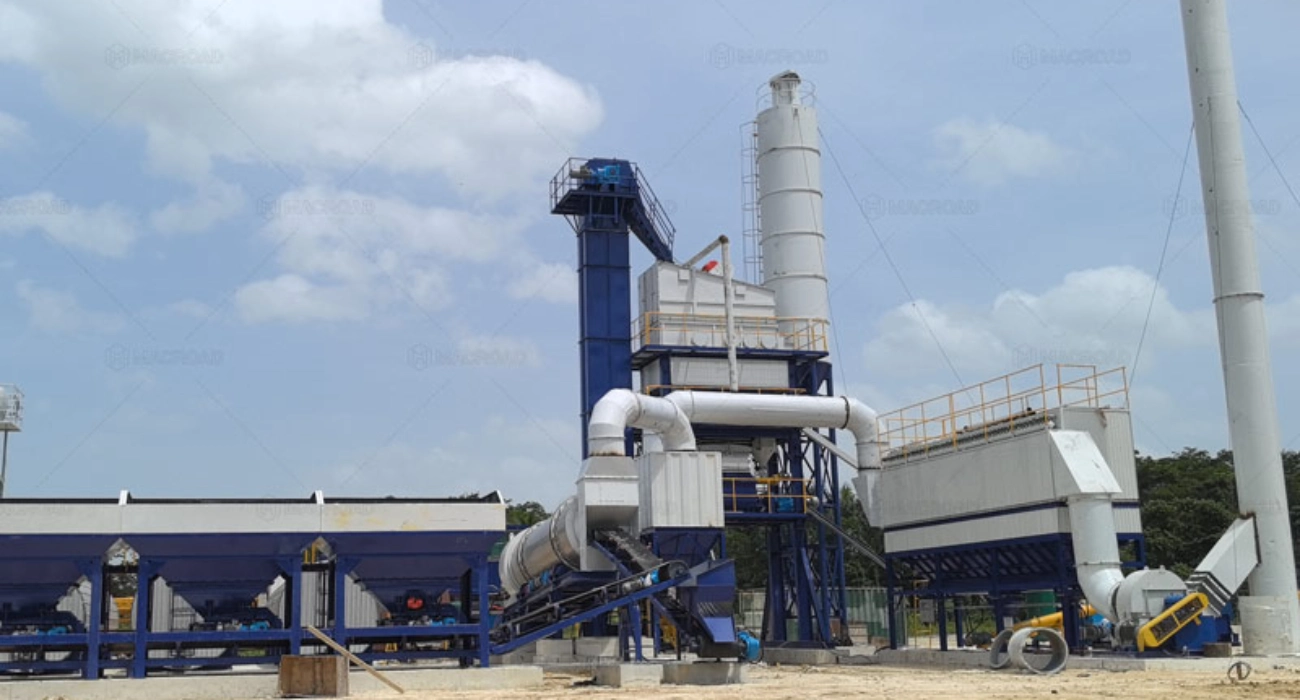
القضايا الرئيسية المتعلقة بمحدودية الطاقة الاستيعابية
وفقًا لهذا المنطق التشغيلي، يؤثر أداء مراحل الخلط والتفريغ بشكل مباشر على السعة النهائية. أي انحراف في وتيرة أو تحكم أي مرحلة يُحدث توترًا بين الوقت والدقة، مما يؤثر تدريجيًا على الحالة التشغيلية العامة. ستحلل الأقسام التالية تأثير ذلك على السعة من خلال دراسة العديد من المشكلات الرئيسية الشائعة التي تُواجَه في التشغيل الفعلي.
زيادة وقت الخلط ← انخفاض مباشر في إنتاج الوحدة
عندما يتم تمديد وقت الخلط بشكل غير فعال، تطول دورة الإنتاج لكل دفعة، مما يقلل من عدد الدفعات التي يمكن إنجازها في وحدة زمنية واحدة، وبالتالي تنخفض الطاقة الإنتاجية. علاوة على ذلك، ولضمان خلط متجانس، يميل المشغلون غالبًا إلى زيادة وقت الخلط. ورغم أن هذا النهج الذي يركز على الجودة أولًا يبدو منطقيًا، إلا أنه يضحي بشكل مباشر بكفاءة الإنتاج.
الخلط غير المتجانس ← إعادة العمل والاستهلاك المتكرر
إذا كان توزيع المواد غير متجانس أثناء الخلط، ستكون جودة الخليط غير مستقرة، وقد تتطلب بعض الدفعات إعادة معالجة. هذه العملية المتكررة لا تزيد من استهلاك الوقت فحسب، بل تعطل أيضًا وتيرة الإنتاج الأصلية، مما يقلل من كفاءة الإنتاج الإجمالية ويزيد من هدر الموارد.
التفريغ المتقطع ← تعطل دورة الإنتاج
عندما يتعطل نظام التفريغ، يصبح تدفق المواد غير مستقر، مما يؤدي إلى تراكمها في النظام. وتؤثر حالة الانتظار هذه سلبًا على نظام الخلط، مما يجبره على تعديل وتيرته، ويؤدي في النهاية إلى تعطيل التشغيل المستمر لخط الإنتاج بأكمله، وبالتالي التأثير على الطاقة الإنتاجية الإجمالية.
تعارض بين سرعة التفريغ وجودته ← مساحة تشغيل محدودة
في التشغيل الفعلي، تتطلب سرعات التفريغ العالية استقرارًا أكبر للنظام. ويمكن أن يؤثر التحكم غير السليم بسهولة على جودة المواد المُفرَّغة. لذلك، غالبًا ما يكون من الضروري إيجاد توازن بين السرعة والاستقرار، مما يحد من إمكانية تحسين النظام ويعيق زيادة سعته.
عدم كفاية تنسيق النظام ← تضخيم المشاكل المحلية
عندما يفتقر نظاما الخلط والتفريغ إلى التنسيق الفعال، تتضخم التقلبات في إحدى المرحلتين وتنتقل إلى كامل العملية. فعلى سبيل المثال، قد يؤدي عدم التوافق بين وتيرة الخلط وسرعة التفريغ إلى تراكمات قصيرة الأجل أو انقطاعات في التدفق، مما يُسبب عدم استقرار عام ويؤثر على استمرارية الإنتاج.
مسار التحسين التآزري للقدرة والجودة
كما رأينا في التحليل السابق، ثمة تنسيقٌ مُحدد بين مرحلتي الخلط والتفريغ. مع ذلك، لا يعني هذا أن الكفاءة والجودة متناقضتان. فمن خلال تصميم نظام أكثر دقة وتحكم تشغيلي مُحكم، يُمكن التخفيف من هذه العلاقة التي تبدو متناقضة. سنشرح لاحقًا كيفية تحقيق أداء تآزري أفضل في التشغيل الفعلي بالتركيز على عدة اتجاهات رئيسية للتحسين.
تحسين عملية الخلط ← الأساس لتحسين التجانس والكفاءة
- تحسين مسار خلط الموادمن خلال تحسين هيكل وترتيب شفرات الخلط، يمكن تحريك المواد وخلطها بالكامل في وقت أقصر، مما يحسن التجانس من المصدر ويقلل من خسائر الوقت بسبب عدم كفاية الخلط.
- تحقيق التكيف التكيفي بناءً على ظروف التشغيل: يسمح التعديل الديناميكي لوقت الخلط وسرعته وفقًا لنوع المادة وحالتها للنظام بالحفاظ على إيقاع تشغيل معقول في ظل ظروف تشغيل مختلفة، وتجنب خسائر الكفاءة في ظل إعداد حالة تشغيل واحدة.
- تقليل وقت التشغيل غير الفعالمن خلال تحسين شدة الخلط وإيقاع التشغيل، يتم تقليل وقت الخلط غير الفعال، مما يحسن كفاءة الإنتاج لكل وحدة زمنية مع ضمان الجودة، مما يجعل العملية برمتها أكثر كفاءة.
تحسين نظام التفريغ ← ضمان إنتاج مستمر ومستقر
- انخفاض المقاومة والركوديضمن تصميم منفذ التفريغ وقناة التدفق الأمثل تفريغ المواد بسلاسة، مما يقلل من التراكم والركود، وبالتالي الحفاظ على التفريغ المستمر.
- تكامل سلس بين إيقاعات المزج والتفريغيضمن التحكم المنسق في إيقاعات الخلط والتفريغ توافقًا جيدًا بين الاثنين، مما يمنع الحالات التي يكتمل فيها الخلط ولكن لا يمكن أن يكون التفريغ في الوقت المناسب.
- إيقاع إخراج ثابتإن الضبط الدقيق لسرعة التفريغ من خلال نظام تحكم آلي يجعل عملية الإخراج أكثر استقرارًا، مما يقلل من التقلبات الناتجة عن التشغيل البشري ويحسن من اتساق التشغيل بشكل عام.
تحسين التحكم في النظام ← تعزيز القدرات التعاونية الشاملة
- تحقيق عملية تعاونية متعددة المراحل: يقوم نظام التحكم بإدارة ربط عمليات الخلط والتفريغ والمراحل الأخرى، مما يضمن إيقاعات تشغيل متسقة لكل جزء ويقلل من تأثير التقلبات أحادية النقطة على النظام ككل.
- الاستجابة السريعة للتغيرات التشغيليةتقوم أنظمة المراقبة في الوقت الحقيقي بالحصول على بيانات التشغيل الرئيسية وتعديل المعلمات بسرعة بناءً على التغييرات، مما يحافظ على النظام ضمن نطاق تشغيل مستقر نسبيًا.
- انخفاض تقلبات التدخل البشري: يقلل التحكم الآلي من الاعتماد على الخبرة البشرية، مما يجعل تشغيل النظام أكثر توحيدًا ويقلل من حالات عدم اليقين الناجمة عن التشغيل البشري.
تحسين أداء المعدات → توفير أساس للتشغيل المستقر
- قدرة معالجة النظام المحسّنةمن خلال تحسين أداء المكونات الأساسية، تكتسب المعدات قدرات معالجة أقوى، مما يتيح التشغيل المستقر حتى في ظل الأحمال العالية.
- تحسين الاستقرار التشغيلي: يؤدي التصميم الهيكلي العام المحسن إلى جعل المعدات أكثر استقرارًا أثناء التشغيل، مما يقلل من تأثير الاهتزاز والتشغيل غير المتساوي.
- تقليل تأثير الصيانة على الطاقة الإنتاجية: من خلال تعزيز متانة المعدات واستقرارها، يتم تقليل وقت التوقف الناتج عن الصيانة المتكررة، مما يضمن إنتاجًا مستقرًا على المدى الطويل.
من منظور شامل، لا يُعدّ تحسين عمليات الخلط والتفريغ تحسينًا أحادي البُعد، بل هو تطوير شامل يتضمن كفاءة الخلط، واستمرارية التفريغ، وتنسيق النظام، واستقرار المعدات . وعندما تعمل هذه العمليات بتناغم، تصبح العلاقة بين الكفاءة والجودة أكثر توازنًا، مما يؤدي إلى طاقة إنتاجية أكثر استقرارًا.
Macroad بصفتي محترفًا مورد مصنع الأسفلت وهو مستمر أيضًا تحسين وتطوير معداتها وأنظمتها في هذا الاتجاه. من خلال التحسين المستمر للهياكل الرئيسية وأنظمة التحكم ومنطق التشغيل العام, Macroad يُمكّن محطات خلط الأسفلت من تحقيق تآزر أفضل بين الكفاءة والجودة في الإنتاج الفعلي، وبالتالي تحسين الأداء التشغيلي العام.
تنسيق النظام وعملياته: عامل رئيسي في تحديد حدود السعة
إذا كانت المراحل السابقة تُعنى في المقام الأول بالقدرات الفردية، فإن تنسيق النظام وإدارة العمليات يعملان كمُضخِّم ، يربط هذه القدرات على التوالي . في التشغيل الفعلي، لا تُعدّ العديد من الأجهزة نفسها أدنى جودةً بطبيعتها، ولكن بسبب نقص التنسيق والإدارة الفعّالين بين المراحل المختلفة ، تكون الفروقات الناتجة في الطاقة الإنتاجية كبيرةً للغاية. ستوفر المقارنة التالية فهمًا أوضح لهذا الفرق.
مقارنة بين محطات خلط الأسفلت ذات السعة العالية ومحطات خلط الأسفلت ذات السعة المنخفضة
| مصنع الأسفلت عالي السعة | البعد المقارنة | مصنع أسفلت منخفض السعة |
| أنظمة متزامنة ذات تشغيل مستمر | إيقاع التشغيل | عمليات منفصلة ذات تقلبات متكررة |
| متكامل للغاية ومنسق بشكل جيد | تنسيق النظام | أنظمة مستقلة ذات تنسيق ضعيف |
| التحكم الآلي والذكي في المقام الأول | طريقة التحكم | يعتمد بشكل كبير على التشغيل اليدوي والخبرة |
| مستقر، ومتواصل، ومنسق بشكل جيد | توريد وتفريغ المواد | الانقطاعات المتكررة أو تراكم المواد |
| مراقبة في الوقت الفعلي مع ضبط ديناميكي | درجة الحرارة والظروف | استجابة متأخرة مع تعديلات بطيئة |
| يعمل بكفاءة قريبة من الكفاءة المثلى | استخدام المعدات | وقت خمول ملحوظ وعدم كفاءة |
| استقرار قوي مع تقلبات طفيفة | الاستقرار والتقلب | حساسية شديدة تجاه المشكلات الفردية |
| الصيانة التنبؤية مع التشغيل المستقر | إدارة الصيانة | الصيانة التفاعلية مع فترات توقف متكررة |
تُظهر المقارنة أن اختلافات القدرة الإنتاجية لا تعتمد في الغالب على أداء كل قطعة من المعدات على حدة، بل على مستوى التنسيق والإدارة التشغيلية بين الأنظمة . فقط عندما تتكامل جميع المكونات بثبات وتعمل بوتيرة موحدة، يمكن للمعدات أن تُطلق العنان لقدرتها الإنتاجية الكاملة. في المقابل، حتى مع الأداء القوي لكل آلة على حدة، قد يؤدي عدم كفاية التنسيق إلى تفاقم خسائر القدرة الإنتاجية.
فيما يتعلق بتنسيق النظام والإدارة التشغيلية، Macroad يؤكد على اتباع نهج شامل. من خلال أنظمة التحكم الذكية، ومراقبة إنترنت الأشياء، والتصميم المترابط متعدد المراحليُمكّن هذا النظام المعدات من تحقيق مستوى أعلى من التنسيق والاتساق أثناء التشغيل. كما تُقلل المراقبة الآنية والتعديل التلقائي للمعايير الرئيسية من التقلبات الناتجة عن التدخل البشري، مما يسمح بإيقاع تشغيل أكثر استقرارًا بين الأنظمة. ويؤدي ذلك إلى تحسين الأداء العام للطاقة الإنتاجية في الإنتاج الفعلي، ويُقلل من الخسائر الخفية الناتجة عن تقلبات النظام.
حالة المعدات وصيانتها: لماذا يستمر انخفاض السعة؟
في التشغيل الفعلي، تعمل العديد من المعدات بكفاءة عالية في البداية، لكن إنتاجيتها تتراجع تدريجيًا مع ازدياد وقت الاستخدام. غالبًا ما لا ينجم هذا التغيير كليًا عن المعدات نفسها، بل يرتبط ارتباطًا وثيقًا بممارسات الصيانة الدورية . إن كفاية الصيانة ومعقوليتها غالبًا ما تُضاعف تأثيرها على التشغيل طويل الأمد. سنستعرض فيما يلي بعض ممارسات الصيانة الشائعة لنرى أي الطرق تحمي الإنتاجية وأيها قد تُقلل الكفاءة دون قصد.
هل من المقبول ضبط المعايير بدقة بناءً على الخبرة بدلاً من التحقق من حالة المعدات بشكل متكرر؟
هل يمكن تأجيل عمليات الفحص الروتينية عندما تعمل المعدات بشكل طبيعي؟
هل من المعقول زيادة الحمل بشكل مناسب عندما يكون الإنتاج محدوداً؟
هل يمكن الاستمرار في تشغيل الأنظمة التي تعاني من أعطال طفيفة لا تؤثر على الإنتاج؟
هل من غير الضروري إيقاف التشغيل فوراً للصيانة طالما أن المعدات لا تزال تعمل؟
هل يمكن تعديل عمليات التشحيم والتنظيف بمرونة بناءً على الوقت؟
هل يمكن للمعدات الآلية أن تقلل من وتيرة عمليات الفحص اليدوي؟
هل يُعد انخفاض إنتاجية المعدات بعد فترة من الاستخدام أمراً طبيعياً؟
تكشف هذه العمليات التي تبدو عادية أن انخفاض الطاقة الإنتاجية لا ينجم بالضرورة عن أعطال واضحة في المعدات ، بل عن تغيرات طفيفة تتراكم بمرور الوقت . قد لا يبدو أن للعديد من الإجراءات تأثيرًا ملحوظًا على المدى القصير، ولكن بمجرد استمرارها، فإنها تُغير تدريجيًا حالة تشغيل المعدات واستقرارها.
في التشغيل الفعلي، لا يعتمد أداء المعدات على قدرات تصميمها فحسب، بل يعتمد أيضاً على عادات الاستخدام والصيانة. وغالباً ما يكون الحفاظ على وتيرة تشغيل مستقرة يومياً والتحسين المستمر للتفاصيل مفتاحاً لدعم القدرة الإنتاجية على المدى الطويل.
استعادة القدرة المستقرة والقابلة للتحكم: من التفاصيل
لا يتم تحديد القدرة الإنتاجية المستقرة بخطوة واحدة، بل تتجلى تدريجياً من خلال التعاون طويل الأمد بين خطوات متعددة، بما في ذلك معالجة المواد الخام، وتشغيل النظام الحراري، والخلط والتفريغ، والإدارة اليومية.
في الواقع، يقوم العديد من موردي المعدات باستمرار بتحسين وتطوير هذه النقاط الرئيسية، على أمل تقليل التقلبات في تشغيل محطات خلط الأسفلت وجعل الطاقة الإنتاجية أكثر قابلية للتحكم. Macroadوبالمثل، يتبنى نهجاً شمولياً، باستخدام التحكم الذكي، والوزن الدقيق، والتصميم التعاوني متعدد المراحل لمساعدة المستخدمين على الحفاظ على وتيرة تشغيل أكثر استقرارًا في ظل ظروف معقدة وتقليل عدم اليقين الناجم عن التدخل البشري.
عندما تستقر كل حلقة، ستتحسن كفاءة التشغيل الإجمالية أيضًا، ولن تعتمد طاقة الإنتاج بعد الآن على التعديلات قصيرة الأجل، بل ستطلق قيمة باستمرار في التشغيل طويل الأجل.