
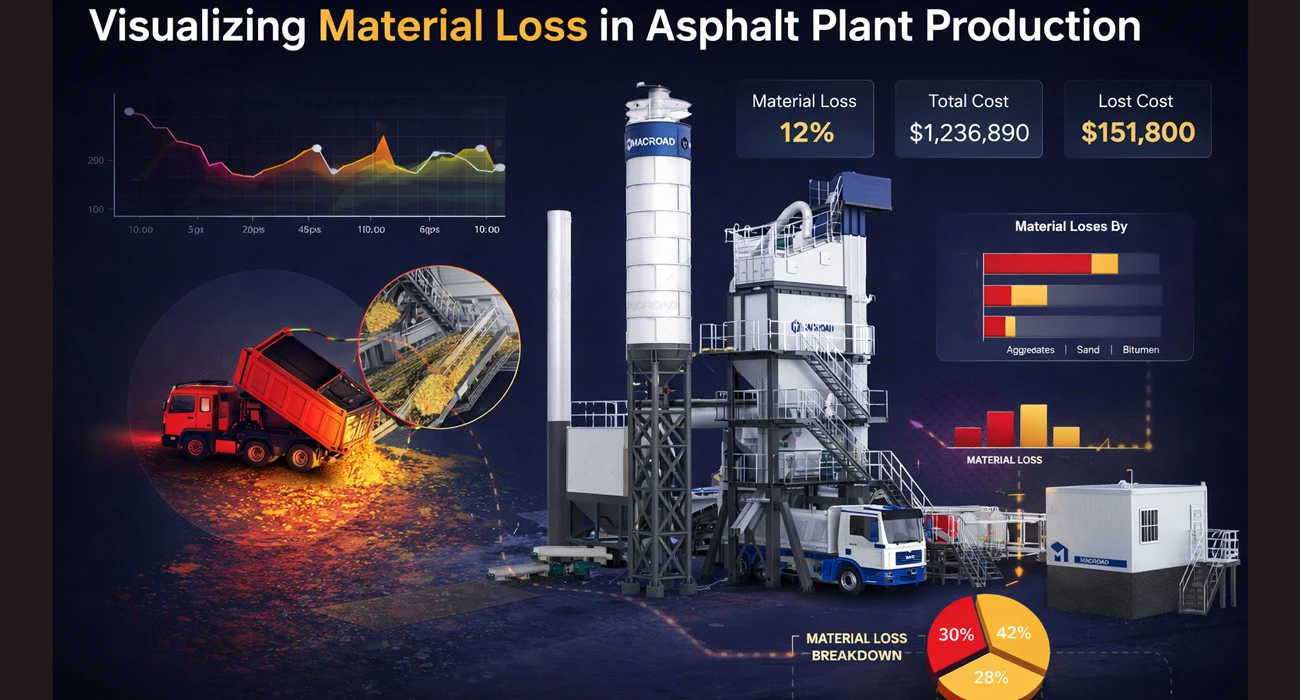
En los procesos reales de producción y construcción, la pérdida de material es una realidad constante, pero rara vez se analiza en detalle. En la mayoría de los casos, solo observamos el resultado global de esta pérdida, lo que dificulta responder a una pregunta más específica: ¿ en qué etapas exactas se produjeron estas pérdidas?
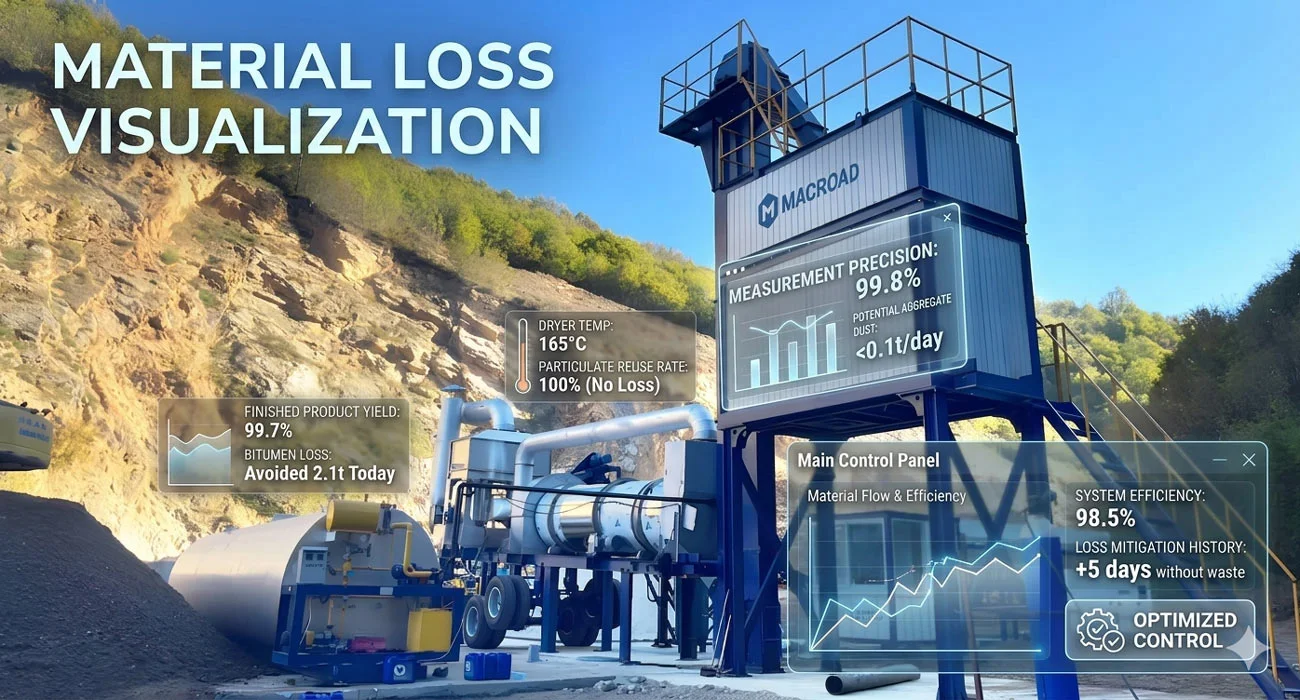
¿Se debieron a desviaciones en la dosificación de materiales en la fase inicial o a fluctuaciones en el proceso de producción intermedio? ¿Fueron causadas por cambios en las condiciones de funcionamiento de los equipos o por la dinámica del flujo de trabajo de la construcción? Cuando estas preguntas no pueden responderse con claridad, la pérdida en sí misma se vuelve prácticamente imposible de gestionar eficazmente. Es precisamente en este contexto que se ha introducido el concepto de visualización de pérdidas : al registrar y desagregar los datos de cada etapa individual, lo que antes era una cifra amorfa y generalizada de la pérdida total se desglosa y se revela como variaciones específicas que ocurren dentro de procesos operativos concretos.
De los resultados al proceso: ¿Dónde se produce realmente la pérdida de material?
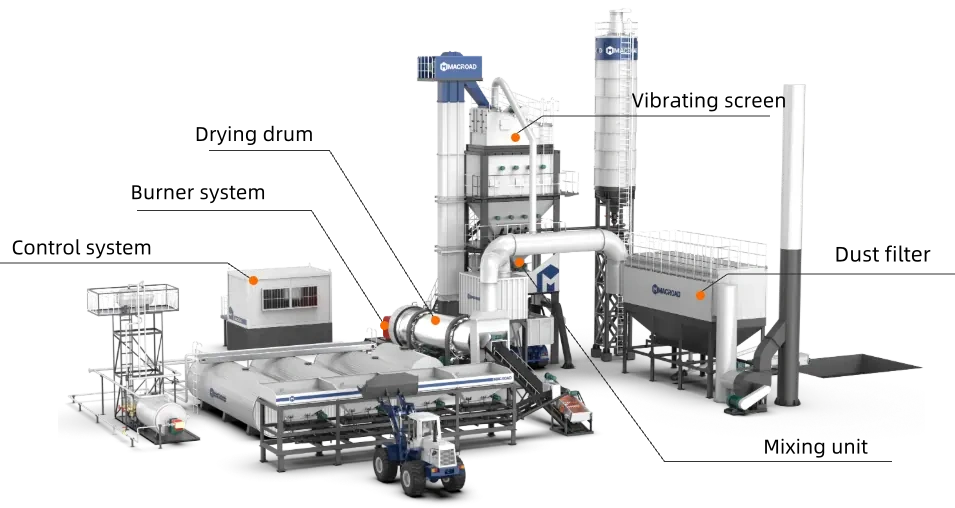
Durante el funcionamiento de una planta de mezcla de asfalto , la pérdida de material es un fenómeno constante que afecta a múltiples etapas del proceso. Sin embargo, el desafío radica en que estas pérdidas rara vez se manifiestan de forma directa o evidente; en cambio, se distribuyen entre diversos sistemas operativos y se integran en procedimientos técnicos y flujos de trabajo específicos. Precisamente por ello, muchos casos de pérdida de material no son, como podría parecer, inexistentes, sino simplemente difíciles de identificar.
Alimentación en frío y sistema de alimentación: el punto de partida para las desviaciones iniciales amplificadas.
- Fluctuaciones del contenido de humedad → Reducción de la cantidad efectiva real de materialLos niveles de humedad inconsistentes entre los diferentes lotes de material reducen la cantidad real de agregado efectivo que participa en la producción; sin embargo, la dosificación sigue basándose en el peso total, lo que resulta en una pérdida oculta.
- Alimentación irregular → Fluctuaciones en el suministro del sistemaLa inestabilidad en la velocidad o uniformidad de la alimentación altera el ritmo operativo de los sistemas posteriores, comprometiendo así la eficiencia general de utilización del material.
- Desviaciones en la medición inicial → El origen de errores en todo el sistemaUna vez que se produce una desviación durante la medición inicial, todas las etapas de procesamiento posteriores operan en función de este error existente, lo que conlleva una amplificación gradual de las pérdidas de material a lo largo de todo el proceso.
Sistema de secado y calefacción: Doble impacto en el consumo de energía y el estado del material.
- Desviaciones en el control de temperatura → Estado anormal del materialLas temperaturas de calentamiento demasiado altas o demasiado bajas alteran las propiedades físicas de los materiales, lo que hace que ciertas partes no sean aptas para su uso según las normas establecidas.
- Fluctuaciones en la eficiencia de la combustión → Mayor consumo de energíaLa combustión inestable aumenta la energía necesaria por unidad de producción, al tiempo que disminuye la eficiencia del secado.
- Inestabilidad del sistema → Inestabilidad del proceso posteriorLas fluctuaciones de temperatura y las condiciones de calentamiento comprometen directamente la estabilidad de las operaciones posteriores de cribado y mezcla.
Sistema de cribado y agregados calientes: la etapa donde se amplifican las pérdidas estructurales
- Desviaciones en la eficiencia del cribado → Distorsión de la gradación y clasificación errónea del materialCuando la eficiencia del cribado es inconsistente, los materiales de diferentes tamaños de partículas no se pueden separar con precisión; algunos materiales se clasifican erróneamente o se recirculan, lo que da lugar a desviaciones de la granulometría de agregados requerida.
- Distribución desigual de los agregados calientes → Menor utilización del materialLa distribución desigual o la descarga inestable del agregado caliente provoca desviaciones durante las operaciones de dosificación posteriores; el sistema requiere ajustes adicionales para adaptarse al diseño de mezcla deseado, lo que genera pérdidas ocultas.
- Recirculación y desbordamiento → Consumo causado por el reprocesamientoLos materiales que no se utilizan de manera oportuna se someten a ciclos de procesamiento repetidos dentro del sistema, consumiendo tiempo y energía sin contribuir a un resultado efectivo; una forma de pérdida oculta.
Sistema de mezcla y dosificación: la etapa donde se acumulan los errores de precisión.
- Errores de medición → Desviación de las proporciones de mezcla de diseñoIncluso las desviaciones mínimas durante el proceso de pesaje provocan directamente que las proporciones de los materiales individuales se desvíen de los valores de diseño previstos, generando un error inicial en la mezcla.
- Acumulación de errores → Compensación automática del sistema mediante la entrada de material adicionalPara corregir las desviaciones en la proporción de mezcla, el sistema suele realizar ajustes compensatorios; esto da como resultado un aumento en el aporte de material y amplifica la pérdida total de material.
- Mezcla desigual → Utilización ineficiente de los materiales a nivel localUna mezcla insuficiente provoca que parte del material quede sin utilizar; esto, a su vez, da lugar a fluctuaciones en la calidad o a desperdicio de material durante la aplicación posterior.
Fases de transporte y construcción: Las etapas de degradación del estado final
- Degradación por temperatura → Deterioro del rendimiento del materialUna disminución de la temperatura del material durante el transporte puede comprometer su trabajabilidad, haciendo que ciertas partes del material no sean aptas para cumplir con los estándares de aplicación requeridos.
- Retrasos temporales → Alteración del estado del materialLos períodos de espera prolongados provocan que las propiedades del material sufran cambios graduales, reduciendo así su tasa de utilización efectiva.
- Ritmo de construcción desigual → Retrabajo y consumo excesivoUn desajuste entre el cronograma de construcción y el flujo de suministro de materiales puede requerir retrabajo o resultar en desperdicio de material, lo que en última instancia contribuye a la pérdida final de material.
Considerando todo el proceso operativo, la pérdida de material no se concentra en una sola etapa, sino que se distribuye entre múltiples sistemas, acumulándose gradualmente a medida que avanzan las operaciones. Es fundamental destacar que estas pérdidas suelen manifestarse de forma muy sutil y difusa ; no provocan anomalías evidentes en ninguna etapa específica, ni son fáciles de identificar con precisión mediante la mera experiencia o la inspección visual.
Es precisamente en este contexto que la visualización de la pérdida material ha surgido como un área de interés fundamental: visibiliza aquellos detalles operativos que antes estaban fragmentados, transformando así fundamentalmente nuestra comprensión de cómo se producen dichas pérdidas.
¿Por qué persiste la pérdida material y sigue siendo difícil de visualizar?
Si el valor de la visualización de pérdidas reside en poner los problemas en primer plano, entonces surge una pregunta más importante: ¿Por qué, en el pasado, estas pérdidas persistieron durante tanto tiempo sin que nunca se revelaran realmente?
La respuesta no es compleja: no es que las pérdidas no existieran, sino que las condiciones tecnológicas y las capacidades de los equipos disponibles en ese momento eran insuficientes para respaldar el análisis detallado y la interconexión de estos procesos.
Capacidades técnicas: Datos insuficientes para reconstruir los procesos.
- Granularidad de datos limitada; incapacidad para capturar detalles operativos.La recopilación de datos a menudo solo refleja los resultados finales y no logra reconstruir los cambios específicos que se producen durante las etapas intermedias, lo que imposibilita rastrear las causas fundamentales de las pérdidas.
- Sistemas de datos fragmentados; incapacidad para formar una cadena completaLos datos de diferentes sistemas suelen existir de forma aislada, sin una estructura de datos unificada ni mecanismos de interconexión. En consecuencia, los datos de las distintas etapas no pueden fluir sin problemas, lo que impide una visualización holística de las pérdidas a nivel de sistema.
- Falta de datos en tiempo real; incapacidad para capturar cambios dinámicos.La mayoría de los datos se basan en registros retrospectivos en lugar de capturas en tiempo real. Esto significa que las fluctuaciones que ocurren durante las operaciones no se pueden registrar de inmediato, lo que provoca que la evaluación de pérdidas siga siendo en gran medida una cuestión de experiencia subjetiva en lugar de un análisis de datos objetivo.
Capacidades del equipo: Precisión y coordinación operativas limitadas.
- Precisión limitada en el control de equipos; dificultad para respaldar una gestión detallada.En los sistemas de equipos heredados, el control operativo tiende a centrarse en ajustes generales e integrales en lugar de un control preciso sobre etapas individuales específicas. Este enfoque de control dificulta el aislamiento y la identificación de desviaciones sutiles.
- Coordinación insuficiente del sistema; falta de interconexión entre etapas.Los distintos equipos suelen funcionar de forma relativamente independiente, sin mecanismos de interconexión. Cuando se produce una desviación en una etapa, el sistema en su conjunto no puede responder ni autocorregirse; por consiguiente, el problema queda confinado a una zona localizada.
- Estabilidad operativa insuficiente del equipo; fiabilidad de los datos comprometida.Si el propio equipo sufre de inestabilidad inherente, como errores de pesaje o fluctuaciones en el control de la temperatura, entonces, incluso si se registran datos, su fiabilidad subyacente se ve comprometida, lo que socava aún más la base para el análisis de pérdidas.
Entorno industrial: Las prácticas y los requisitos de gestión aún no han impulsado la visualización.
- El enfoque de la industria se inclina hacia el cumplimiento de resultados, no hacia el control de procesos.En los modelos tradicionales, siempre que el resultado final cumpla con los requisitos básicos, las pérdidas que se producen durante el proceso intermedio rara vez se investigan en profundidad. Esta mentalidad centrada en el resultado genera una falta de incentivos para gestionar activamente los datos relacionados con el proceso.
- Normas y reglamentos insuficientes; falta de requisitos para la gestión basada en datos.Históricamente, las normas y regulaciones de la industria se han centrado principalmente en la seguridad y la calidad, con menos requisitos en cuanto a la gestión detallada de los datos y las pérdidas de los procesos. En consecuencia, las empresas carecen del impulso externo necesario para establecer capacidades sistemáticas de gestión de datos.
- La gestión se basa en la experiencia; bajo grado de toma de decisiones basada en datos.Muchas decisiones se basan en la experiencia operativa del personal más que en el análisis de datos. En este paradigma, incluso si existen datos, no se utilizan plenamente; naturalmente, esto dificulta la identificación y solución sistemática de las pérdidas.
En conjunto, la razón por la que la pérdida de material ha persistido durante tanto tiempo, pero ha sido difícil de visualizar, no se debe a un solo factor; más bien, es el resultado de la interacción combinada de capacidades técnicas, capacidades de los equipos y el entorno industrial en general . Cuando estas condiciones fundamentales aún no están presentes, la pérdida existe principalmente en forma de conocimiento empírico, lo que dificulta su desglose en procesos basados en datos que puedan ser monitoreados y analizados continuamente.
Sin embargo, a medida que estas condiciones maduran gradualmente, comienzan a tomar forma las bases para hacer visibles dichas pérdidas, estableciendo así los requisitos prácticos para el surgimiento de la visualización de pérdidas.
Cambios cognitivos provocados por la visualización de la pérdida de material.
A medida que la pérdida material se va revelando progresivamente, se produce un cambio inicial en la propia conceptualización del problema. Anteriormente, la pérdida se observaba principalmente como un resultado global ; sin embargo, en condiciones de visualización, este modo singular de percepción se está deconstruyendo gradualmente.
A medida que los datos se vuelven segmentables y rastreables , el enfoque de la comprensión cambia: de la mera observación de los resultados a la comprensión de los procesos subyacentes , estableciendo así una nueva base para la gestión y optimización posteriores.
| Entendimiento tradicional | Dimensión cognitiva | Comprensión mediante la visualización de pérdidas |
| La pérdida generalmente se considera un resultado global, centrándose en los valores de pérdida total sin desglosar las fuentes o las vías de formación. | Comprensión de la pérdida | La pérdida se descompone en etapas específicas, como el procesamiento por lotes, el calentamiento, el cribado y la mezcla, lo que conforma un proceso continuo que resulta más fácil de comprender y controlar. |
| Los problemas suelen detectarse solo después de que aparecen los resultados, lo que provoca un retraso en la detección. | Momento de observación | Las desviaciones pueden observarse en tiempo real durante el funcionamiento, lo que permite detectar los problemas con mayor antelación. |
| Depende de la experiencia y la intuición del operador, por lo que es altamente subjetivo. | Fundamento del juicio | Los juicios se basan en tendencias de datos, lo que proporciona información estable y cuantificable, reduciendo la dependencia de la experiencia personal. |
| Solo se pueden identificar anomalías generales; es difícil determinar etapas específicas. | Localización del problema | Los problemas pueden rastrearse hasta sistemas o pasos específicos, lo que permite un seguimiento preciso. |
| Gestión orientada a resultados; rara vez se abordan los cambios en los procesos. | Enfoque de gestión | La gestión se centra ahora en la monitorización de procesos, lo que permite intervenir durante las operaciones para reducir las pérdidas. |
| Datos utilizados principalmente para registro y estadísticas, a los que se hace referencia a posteriori. | Uso de datos | Los datos se utilizan activamente para el análisis y la toma de decisiones, convirtiéndose en una herramienta clave para la operación y la optimización. |
| Los sistemas funcionan de forma relativamente independiente, con interconexiones poco claras. | Comprensión del sistema | Los datos del sistema pueden vincularse; las operaciones pueden analizarse de forma integral. |
| Se basa en ajustes fundamentados en la experiencia, que son menos consistentes. | Enfoque de optimización | Optimización dinámica basada en datos, con ajustes más específicos y controlables. |
| Se centra en resultados superficiales; carece de comprensión de los procesos. | Alcance cognitivo | Proporciona visibilidad sobre las fluctuaciones y tendencias de los procesos, ampliando la comprensión al nivel operativo. |
Mediante la visualización de pérdidas, la pérdida material deja de ser un resultado final abstracto para convertirse en un proceso que puede desglosarse, rastrearse y comprenderse . Este cambio cognitivo permite a los gerentes y operadores identificar problemas con mayor antelación y comprender mejor las relaciones causales, sentando así una base sólida para la optimización y la toma de decisiones posteriores. En otras palabras, el principal valor de la visualización de pérdidas reside precisamente en la transformación —a nivel cognitivo— de la percepción de las pérdidas.
Reconfiguración de los sistemas de producción mediante la visualización de la pérdida de materiales.
Una vez que se hace visible el desperdicio de material, el funcionamiento del sistema deja de ser simplemente la ejecución mecánica de comandos. Se puede realizar un seguimiento de los datos de cada etapa y detectar cualquier desviación en tiempo real. El sistema de producción comienza a funcionar como una entidad consciente, que no solo ejecuta operaciones, sino que también se autoajusta de forma proactiva, lo que hace que todo el proceso sea más flexible y eficiente.
En estas condiciones, la dinámica operativa de cada sistema experimenta una marcada transformación; desde el control y los datos hasta los procesos y la colaboración, cada componente evoluciona hacia un mayor dinamismo e inteligencia.
Sistema de control: De herramienta de ejecución a centro regulatorio
- Respuesta de desviación en tiempo realEl sistema de control ya no es simplemente un ejecutor de programas preestablecidos; ahora recopila datos de cada etapa en tiempo real y se ajusta automáticamente a las desviaciones para garantizar la estabilidad operativa.
- Regulación proactiva de la producciónMediante el análisis de datos históricos y en tiempo real, el sistema puede anticipar posibles problemas e intervenir de forma preventiva, transformando el control de una ejecución pasiva en una regulación proactiva.
- Coordinación en múltiples etapasEl sistema de control gestiona simultáneamente los procesos de dosificación, calentamiento, mezcla y transporte, logrando enlaces optimizados entre las etapas en lugar de depender de operaciones aisladas en un solo punto.
Sistema de datos: De herramienta de registro a motor de decisiones
- Adquisición de datos en tiempo realLos datos de cada etapa se recopilan de forma sincrónica durante el proceso de producción, lo que permite visualizar de inmediato las fluctuaciones operativas en lugar de servir simplemente como estadísticas retrospectivas.
- Producción basada en datosLos datos sirven no solo para registrar resultados, sino también para ajustar dinámicamente parámetros, como proporciones de mezcla, temperaturas y velocidades de mezclado, lo que permite tomar decisiones de producción ágiles y basadas en datos.
- Ciclo de análisis y optimizaciónMediante un análisis de datos en varias etapas, el sistema identifica problemas y oportunidades de mejora, lo que facilita la mejora continua de los procesos y un control eficaz de las pérdidas.
Flujo de trabajo de producción: De secuencia fija a sistema dinámico
- Ajuste de procesos flexiblesLa producción ya no se ajusta estrictamente a una secuencia fija; el sistema puede ajustar el ritmo en función de datos en tiempo real para adaptarse a las variaciones en las materias primas y a los requisitos específicos del proyecto.
- Gestión automatizada de anomalíasSi se produce alguna anomalía en cualquier fase, el sistema ajusta automáticamente las fases posteriores para mitigar el riesgo de que aumenten las pérdidas o se produzcan posibles tiempos de inactividad.
- Mejora integral de la eficienciaEl flujo de trabajo dinámico garantiza una estrecha integración en todas las etapas, minimizando los tiempos de inactividad y los cuellos de botella, al tiempo que mantiene niveles de producción constantes y una utilización óptima de los materiales.
Gestión y optimización: De la experiencia a los datos.
- Monitoreo en tiempo real y alerta tempranaLos gerentes obtienen visibilidad en tiempo real de las fluctuaciones de los datos en todas las etapas, recibiendo alertas tempranas sobre posibles desviaciones para reducir la carga de la resolución de problemas retrospectiva.
- Toma de decisiones basada en datosLas decisiones ya no se basan únicamente en la intuición o la experiencia, sino que se fundamentan en datos visualizados y análisis, lo que hace que la gestión sea más científica y cuantificable.
- Capacidad de optimización continuaBasándose en la retroalimentación de datos, el sistema perfecciona continuamente los parámetros del proceso y las estrategias de producción, impulsando mejoras a largo plazo en la eficiencia operativa y la utilización de materiales.
Mediante la visualización de la pérdida de material, el sistema de producción trasciende la mera línea de montaje mecánica, transformándose en una entidad dinámica, sensible, adaptable y capaz de autooptimizarse . El sistema de control actúa como centro neurálgico de la regulación, donde los datos impulsan las decisiones de producción y facilitan la colaboración dentro de este nuevo marco procedimental. Al mismo tiempo, los gerentes obtienen la capacidad de mantener una visión general completa y en tiempo real de toda la operación.
Esta transformación no solo mejora la eficiencia de la producción, sino que también convierte la gestión de pérdidas y la optimización de procesos en procesos sostenibles y cuantificables.
La visualización de las pérdidas de material impulsa las mejoras en los procesos y la tecnología.
Cuando la pérdida de material se puede monitorear y visualizar con precisión, surgen nuevas posibilidades para la optimización de procesos y técnicas . Las desviaciones, fluctuaciones y el uso inconsistente de materiales ya no se pasan por alto; en cambio, las etapas de producción se pueden ajustar con precisión en función de datos en tiempo real, lo que mejora la utilización del material, optimiza las proporciones y logra operaciones de proceso más estables.
En estas condiciones, la tecnología de procesos ya no se basa en la experiencia empírica, sino que pasa a estar impulsada por los datos, evolucionando hacia una disciplina más científica y controlable.
Optimización de ratios: Control preciso del uso de materiales
La visualización de las pérdidas garantiza que los ajustes de proporción ya no dependan de la experiencia subjetiva, sino que se basen en datos, logrando un equilibrio óptimo en el uso de materiales al tiempo que se mejora la calidad de la mezcla y la consistencia del producto.
- Cuantificación precisa de las desviacionesEl sistema muestra, en tiempo real, la discrepancia entre el consumo real de cada materia prima y su proporción ideal. Esto permite a los operarios realizar ajustes precisos, manteniendo la desviación de cada lote dentro de ±0.5 % y reduciendo el desperdicio de material en aproximadamente un 3-5 %.
- Estrategias de ratios basadas en datosMediante el análisis de datos históricos y en tiempo real, el sistema optimiza las proporciones de materia prima. Esto aumenta la eficiencia general de utilización de materiales entre un 4 % y un 6 %, mejora la homogeneidad de la mezcla y mantiene una tasa de aprobación constante superior al 98 %.
- Reducción del error humanoLas operaciones se guían por datos en lugar de por la experiencia subjetiva, lo que genera una mayor consistencia operativa. Esto se traduce en una reducción de aproximadamente el 30 % en el número de casos de reproceso causados por errores humanos en el pesaje y la mezcla de materiales.
Ajuste dinámico de parámetros de proceso: capacidad de respuesta de producción en tiempo real.
La visualización de las pérdidas permite el ajuste dinámico de los parámetros clave del proceso en función de las condiciones de producción y las características del material, mejorando así la estabilidad de la producción y la eficiencia en la utilización del material.
- Monitorización en tiempo real de parámetros claveParámetros como la temperatura, la velocidad de agitación y la duración del calentamiento se monitorizan continuamente. Esto mantiene las fluctuaciones de temperatura dentro de un rango estrecho de ±2 °C, reduciendo las pérdidas causadas por sobrecalentamiento o calentamiento insuficiente en un 2-3 %.
- Respuesta rápida a las variaciones de los materialesCuando se producen desviaciones en el contenido de humedad o la temperatura de la materia prima, el sistema ajusta automáticamente los parámetros del proceso. Esto reduce la tasa de falta de uniformidad en la mezcla en aproximadamente un 25 % y mejora significativamente la estabilidad del producto.
- Contención de la propagación de pérdidasLos ajustes dinámicos evitan que las desviaciones se acumulen y se propaguen a las etapas de producción posteriores, lo que resulta en una reducción del 5 % en la pérdida total de material y una disminución del 10 % en el número de lotes que requieren reprocesamiento.
Optimización del uso de materiales: Maximizar el valor de cada unidad de materia prima.
La visualización de pérdidas ayuda a identificar fuentes ocultas de desperdicio y optimiza la eficiencia de uso, asegurando que las materias primas se utilicen plenamente en cada etapa del proceso de producción.
- Identificación de pérdidas ocultasEl sistema revela puntos de desperdicio que a menudo pasan desapercibidos durante las operaciones tradicionales, como las ineficiencias en el transporte o la mezcla de materiales, reduciendo la proporción de dichas pérdidas ocultas en aproximadamente un 2-3 % y generando ahorros directos en los costos de materia prima.
- Optimización del flujo y la manipulación de materialesCon base en los datos visualizados, se implementan mejoras en los métodos de transporte, almacenamiento y mezcla de materiales. Esto reduce los residuos de material en un 15 % y aumenta la eficiencia general de utilización de la materia prima en un 4 %.
- Mejorar la eficiencia general de la producciónLa optimización de la utilización repercute directamente en la producción; el rendimiento por unidad de materia prima aumenta entre un 3 % y un 5 %, al tiempo que se reducen los costes de eliminación de residuos.
Optimización del sistema de temperatura: el control de precisión minimiza las pérdidas.
La visualización de pérdidas permite ver los datos de control de temperatura en tiempo real, lo que posibilita la detección y corrección oportunas de las desviaciones de temperatura durante las etapas de calentamiento, almacenamiento y transporte, reduciendo así la pérdida de material causada por anomalías de temperatura.
- Monitoreo de temperatura en tiempo realEl sistema proporciona información continua sobre las temperaturas de calentamiento y almacenamiento de la materia prima; los operadores pueden realizar ajustes inmediatos en función de las desviaciones, manteniendo las fluctuaciones de temperatura de cada lote dentro de ±2 °C y mejorando la uniformidad de la mezcla.
- Ajuste dinámico de la calefacciónLos datos visualizados guían el ajuste dinámico de la potencia y la duración del calentamiento, evitando el reproceso causado por el sobrecalentamiento o el calentamiento insuficiente, y aumentando el rendimiento de la materia prima por unidad en aproximadamente un 3 %.
- Alertas de anomalías y optimización de circuito cerradoLas desviaciones en el control de temperatura activan alertas automáticas del sistema y se registran, lo que proporciona una base para la optimización operativa; esto mejora la estabilidad del control de temperatura a largo plazo, reduciendo la pérdida total de material en aproximadamente un 3-4%.
Optimización de la mezcla y la agitación: los ajustes en tiempo real mejoran el aprovechamiento del material.
La visualización de pérdidas cuantifica el estado de la mezcla durante la fase de agitación, lo que permite tanto a los operadores como al sistema realizar ajustes en tiempo real a la velocidad de agitación, el ángulo de las palas y la duración, mejorando así la uniformidad del material y la eficiencia de utilización.
- Monitoreo de la uniformidad de la mezclaEl sistema muestra la distribución del material dentro de la mezcladora; las desviaciones se corrigen de manera oportuna, reduciendo la varianza de la mezcla en aproximadamente un 10 % y disminuyendo la pérdida localizada de material en un 3 %.
- Ajuste dinámico de parámetrosLos ciclos de agitación y los ángulos de las palas se ajustan en función de datos en tiempo real para garantizar que cada lote de materia prima se mezcle a fondo, lo que resulta en un aumento del 3 % en el rendimiento de materia prima por unidad.
- Optimización de la eficiencia de la agitaciónLa visualización de datos ayuda a identificar lotes ineficientes y a optimizar los modos de operación, lo que aumenta la eficiencia general de la agitación en un 5 %, con el consiguiente incremento en la utilización del material.
Optimización del transporte y el almacenamiento: minimización de las pérdidas del proceso.
La visualización de las pérdidas permite rastrear completamente el flujo y el consumo de material durante la etapa de transporte, lo que permite a los operadores ajustar las velocidades de transporte y los intervalos entre lotes en consecuencia, preservando así la integridad del material y reduciendo las pérdidas.
- Visualización de la trayectoria de transmisiónEl sistema muestra el rendimiento real de las cintas transportadoras y los elevadores; las desviaciones se corrigen con prontitud, reduciendo la pérdida de material relacionada con el transporte en aproximadamente un 2 %.
- Control rítmico refinadoAjusta la velocidad y los intervalos entre lotes en función de los datos de transporte en tiempo real para evitar la acumulación y el derrame de material, aumentando así la utilización del material por lote en aproximadamente un 2-3%.
- Seguimiento de datos a largo plazoProporciona registros visuales de datos históricos que sirven de referencia para optimizar el proceso de transporte, lo que se traduce en un aumento a largo plazo de la utilización del material de aproximadamente un 4 % y una reducción significativa de las pérdidas invisibles.
La visualización de pérdidas permite cuantificar y rastrear cada etapa de la producción, desde la formulación de ingredientes y los parámetros del proceso hasta el control de la temperatura, la mezcla y el transporte. Esto posibilita ajustes en tiempo real, basados en datos, tanto para las operaciones como para los sistemas. El resultado es una mayor utilización de los materiales, una reducción de los residuos localizados y mejoras en la uniformidad de la mezcla y la eficiencia de la producción. Al hacer explícitas las pérdidas que antes eran invisibles, este enfoque se convierte en un factor clave para la optimización de procesos y el control de costes.
Cómo la visualización de pérdidas materiales transforma los modelos de gestión y rentabilidad.
A medida que la visualización de pérdidas se consolida en los procesos operativos y técnicos, el valor que genera va más allá de la mera mejora de la eficiencia productiva y la utilización de materiales; impacta directamente en las prácticas de gestión y los modelos de rentabilidad de la empresa . Al hacer visibles, cuantificables y rastreables las pérdidas, las empresas pueden descubrir centros de costos previamente ignorados, optimizar los flujos de trabajo de gestión y, de este modo, liberar todo su potencial de rentabilidad.
Esto representa no solo un esfuerzo por reducir el desperdicio, sino una transformación integral que abarca desde el control de costos y la mejora de la eficiencia hasta la toma de decisiones estratégicas.
Optimización de la estructura de costos: doble ahorro en materiales y mano de obra.
Optimización de la gestión de la capacidad: Estabilización de la producción y aumento de la utilización de los equipos.
Optimización del soporte a la toma de decisiones: Gestión granular basada en datos
Optimización de la gestión de riesgos y presupuestos: un enfoque preventivo
Transparencia de costos de principio a fin: Reestructuración del modelo de ganancias
Requisitos técnicos para la visualización de la pérdida de material
La visualización de pérdidas representa un cambio transformador fundamental en la gestión futura de la producción de plantas de asfalto en caliente ; sin embargo, su implementación práctica aún enfrenta desafíos técnicos y sistémicos . Solo mediante el establecimiento de mecanismos robustos para la adquisición de datos, el análisis inteligente y la retroalimentación en tiempo real se podrán visualizar las pérdidas de manera explícita.
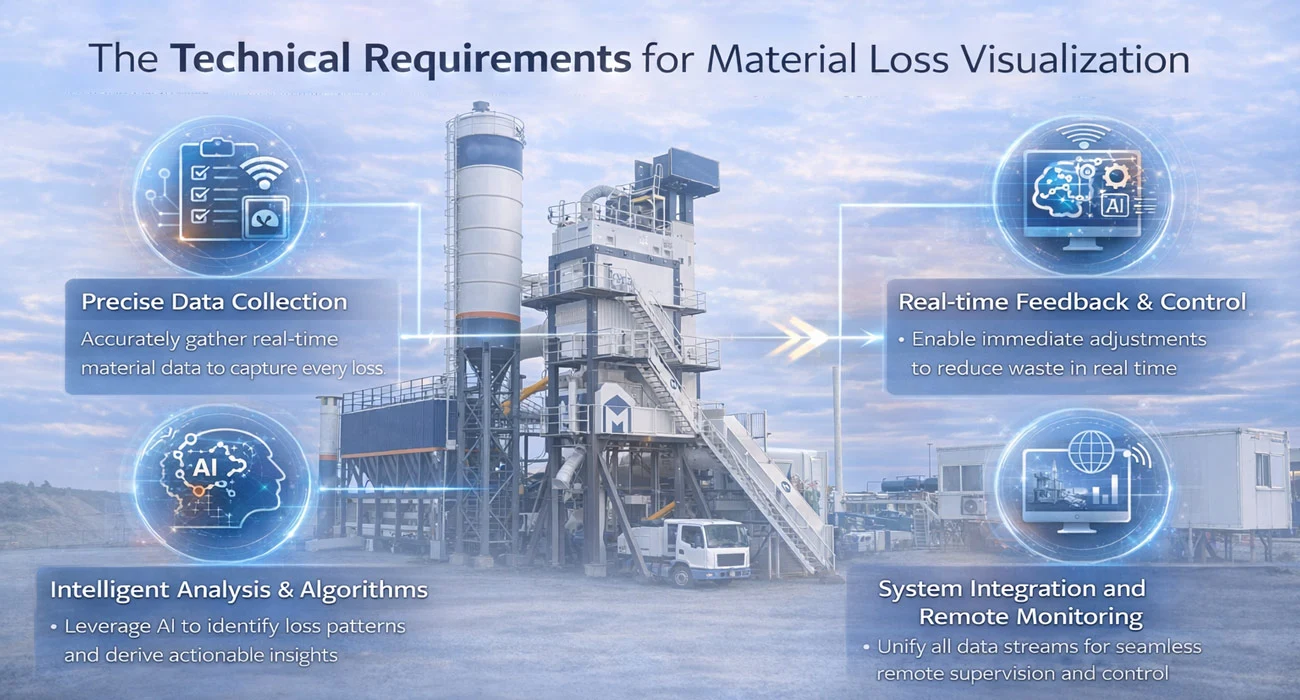
Recopilación precisa de datos: la base de la visualización.
El primer paso en la visualización es la recopilación precisa de datos de cada etapa del proceso, incluyendo el pesaje, la temperatura, el flujo de material y el estado de la mezcla. Sin datos de alta precisión, cualquier análisis o retroalimentación posterior corre el riesgo de desviarse significativamente de la realidad.
- Ruta de implementación
- Pesaje de alta precisiónLos sistemas de pesaje para áridos, polvos y asfalto deben alcanzar una precisión de ±0.5% para evitar la acumulación de errores al inicio del proceso.
- Control de temperatura y monitorización de la humedadSe recopilan datos en tiempo real sobre las temperaturas de calentamiento y almacenamiento para garantizar la consistencia de las propiedades del material y prevenir pérdidas ocultas.
- Monitoreo de mezcla y flujoSe instalan sensores para monitorizar el flujo real de material dentro de las mezcladoras y los sistemas de transporte, lo que proporciona una base fiable de datos brutos.
- Brechas actualesMuchas empresas aún dependen de operaciones basadas en la experiencia o del registro manual de datos; la recopilación de datos en tiempo real y de alta precisión aún no se ha generalizado. Esto constituye el principal obstáculo para lograr una visualización real.
- MacroadEnfoque de optimización: Mejorar la precisión de los sistemas de pesaje y control de temperatura, además de instalar sensores en puntos críticos del proceso, para garantizar la integridad de los datos y sentar una base sólida para la visualización.
Análisis inteligente y algoritmos: El cerebro de la visualización
Los datos por sí solos no son suficientes; la visualización requiere un sistema de análisis inteligente que transforme los datos brutos en información útil, identificando anomalías, prediciendo tendencias de pérdidas y guiando la toma de decisiones en tiempo real.
- Ruta de implementación
- Análisis de datos por lotesSe emplean algoritmos para calcular las desviaciones e identificar las fuentes de pérdida de cada lote de producción, señalando claramente las áreas susceptibles de mejora.
- Detección de anomalías en tiempo realEl sistema activa automáticamente alertas sobre fluctuaciones en los parámetros de pesaje, control de temperatura o mezcla, guiando a los operadores para que realicen los ajustes necesarios.
- Predicción y optimización de tendenciasSe utilizan datos históricos y algoritmos para predecir posibles áreas de desperdicio, lo que proporciona una base empírica para la toma de decisiones sobre la optimización de procesos.
- Brechas actualesMuchos sistemas empresariales actuales solo son capaces de registrar datos; carecen de análisis inteligente y capacidades de predicción de tendencias. En consecuencia, su visualización se limita a identificar problemas sin proporcionar información útil para la toma de decisiones.
- MacroadEnfoque de optimización: Iterar continuamente algoritmos de IA para mejorar la precisión de la detección de anomalías, lo que permite la aplicación práctica del análisis por lotes y la predicción de tendencias dentro del entorno de producción.
Control y retroalimentación en tiempo real: El poder de ejecución de la visualización
El valor máximo de los datos y el análisis se materializa mediante ajustes dinámicos dentro del propio proceso de producción. La visualización debe tener la capacidad de traducir las desviaciones identificadas y las acciones recomendadas en ajustes operativos concretos o controles automatizados del sistema.
- Ruta de implementación
- Ajuste de control automatizadoLos parámetros de alimentación, mezcla y control de temperatura se ajustan automáticamente en función de los datos en tiempo real para lograr una optimización dinámica del proceso.
- Mecanismos de retroalimentación operativaLos operarios reciben alertas sobre lotes anómalos o desviaciones de parámetros, lo que garantiza una intervención oportuna y la adopción de medidas correctivas.
- Verificación en bucle cerrado: Reintroducir los resultados de los ajustes en el sistema para establecer un ciclo de gestión de circuito cerrado de Descubrimiento-Ajuste-Verificación.
- Brecha actualLa mayoría de las empresas aún dependen de ajustes manuales y carecen de mecanismos de circuito cerrado en tiempo real, lo que genera un desfase temporal entre la información visualizada y la ejecución operativa.
- MacroadEnfoque de optimización de: Se introduce un sistema de control inteligente y alertas en tiempo real mediante una aplicación móvil para crear un circuito cerrado de datos operativos, mejorando así la eficiencia de los ajustes y las capacidades de ejecución.
Integración de sistemas y monitorización remota: una perspectiva global visualizada.
La visualización de las pérdidas va más allá de la mera mejora de los pasos individuales del proceso; requiere la integración de todo el sistema de procesos para lograr una gestión de datos unificada y una monitorización remota.
- Ruta de implementación
- Integración de datos de proceso completo: Recopilación y almacenamiento unificado de datos procedentes de equipos, sistemas de control de temperatura, unidades de mezcla y sistemas de transporte.
- Monitoreo y gestión remotaLos gerentes pueden visualizar los datos de cada etapa a través de una plataforma centralizada o dispositivos móviles, lo que les permite emitir directivas de optimización de manera oportuna.
- Registros históricos e informesEl sistema genera automáticamente análisis de tendencias e informes para respaldar las iniciativas de optimización a largo plazo.
- Brecha actualEn algunas empresas, los sistemas están fragmentados y existen graves silos de datos; la falta de capacidades de visualización global impide que la dirección comprenda de forma intuitiva el panorama completo de las pérdidas de producción.
- MacroadEnfoque de optimización deUna plataforma IoT integra datos de todas las etapas del proceso, proporcionando monitorización remota e informes de análisis histórico que permiten a la dirección mantener una visión global e integral del estado de la producción.
La clave para visualizar la pérdida de material reside en un sólido soporte técnico: adquisición de datos de alta precisión, análisis y algoritmos inteligentes, bucles de retroalimentación en tiempo real e integración de sistemas. A través de la Optimización de la precisión de los equipos, análisis inteligentes basados en IA y plataformas de monitorización remota., Macroad Se está reduciendo progresivamente la brecha hacia la realización práctica de la visualización. Esto transforma la pérdida de material —antes considerada simplemente un resultado visible— en un recurso totalmente integrado, cuantificable, gestionable y optimizable a lo largo de todo el proceso, lo que impulsa una mayor eficiencia y una optimización de costes.
De la visibilidad de las pérdidas a la reinvención de la eficiencia y el valor.
A medida que las tecnologías y los sistemas siguen evolucionando, la visualización de la pérdida de material está impulsando la transición de la industria de la mezcla de asfalto de un enfoque basado en la experiencia a uno basado en datos . Esto no solo hace que la pérdida de material sea claramente visible, sino que también fomenta una estrecha integración entre los procesos de producción, las operaciones del sistema y la toma de decisiones de la gerencia, logrando así una optimización integral en términos de eficiencia, costo y calidad.
De cara al futuro, a medida que mejore la precisión de los equipos, se fortalezcan las capacidades analíticas inteligentes y se innoven los modelos de gestión , la visualización de pérdidas de material está llamada a convertirse en un estándar del sector. Esto permitirá a las empresas descubrir un potencial sin explotar y generar valor, guiando, en última instancia, a todo el sector hacia un modelo de desarrollo más eficiente, refinado y sostenible.