
En el funcionamiento real de las plantas de mezcla de asfalto, la capacidad de producción deficiente es un fenómeno casi universal.
Incluso con equipos con una capacidad nominal de 400 t/h, algunos proyectos pueden producir de forma estable, mientras que otros se mantienen en torno a las 320 t/h; algunos se aproximan inicialmente a su capacidad de diseño, pero su producción disminuye gradualmente con el aumento del tiempo de operación. Esta disparidad no es un caso aislado, sino un problema recurrente en la industria. A menudo, se tiende a atribuir la causa a los equipos, las materias primas o los factores operativos . Sin embargo, en la producción real, los cambios en la capacidad productiva rara vez se deben a un solo problema, sino que son el resultado del consumo continuo en múltiples etapas.
La capacidad de producción puede parecer una cifra, pero en esencia es un reflejo del estado operativo general de un sistema completo.
Comprender qué significa realmente la capacidad de producción
Para comprender realmente la pérdida de capacidad, primero debemos responder a una pregunta más fundamental: ¿Qué es exactamente la capacidad en una planta de asfalto?
Muchas personas están acostumbradas a definir la capacidad con un valor fijo , como 400 t/h. Sin embargo, en la práctica, este número representa más la capacidad de diseño del equipo que el nivel de producción final y estable que se puede alcanzar.
En otras palabras, la capacidad de diseño es simplemente un valor teórico, mientras que la capacidad real es el resultado de ajustes continuos en condiciones operativas complejas.
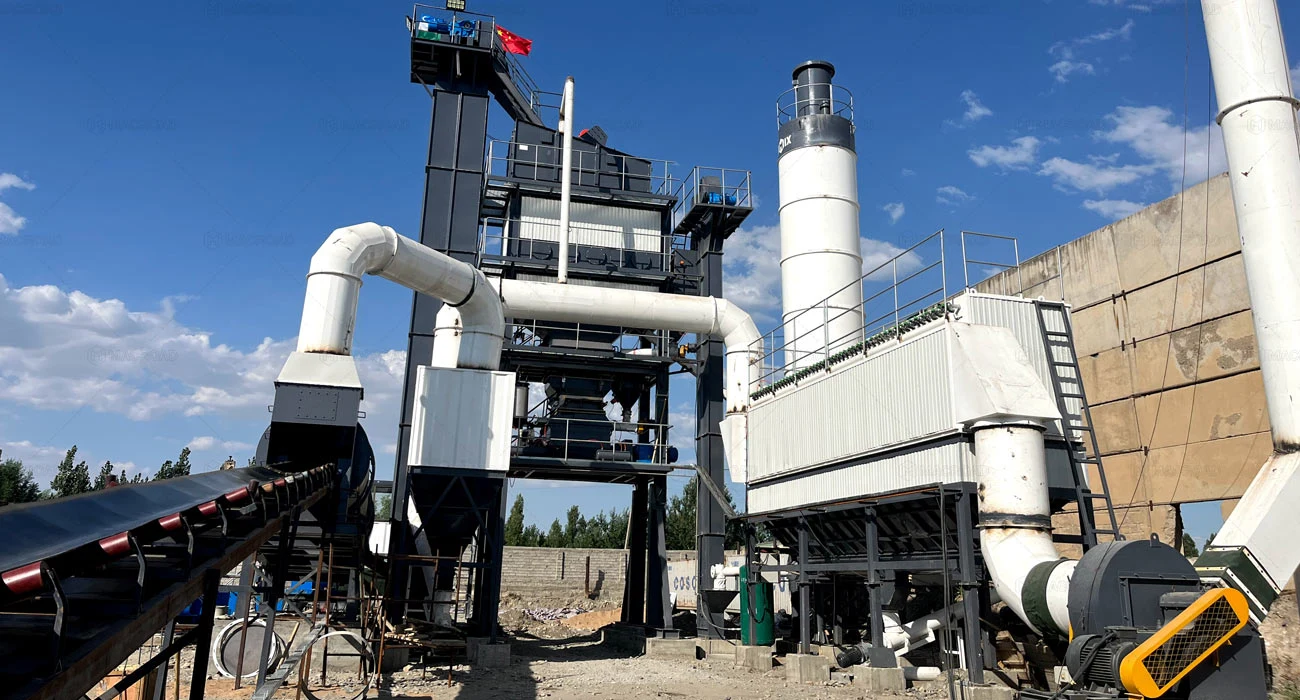
La capacidad de producción es un resultado dinámico, no un valor fijo.
La capacidad de producción no es un indicador estático, sino un resultado operativo que se forma en condiciones en constante cambio.
En la producción real, los factores que afectan la capacidad de producción cambian constantemente, tales como:
- Fluctuaciones en el contenido de humedad de la materia prima
- Cambios en la granulometría de los agregados
- Fluctuaciones en la eficiencia térmica de los equipos
- Diferencias en los métodos de operación
Estos factores no modifican la capacidad de producción de forma instantánea, sino que la aumentan o disminuyen gradualmente al afectar el ciclo productivo. Por lo tanto, la capacidad de producción no es un objetivo que se pueda alcanzar una vez establecido, sino un resultado que se ajusta continuamente durante la operación.
La capacidad de producción es la capacidad del sistema, no la capacidad de una sola pieza de equipo.
Lograr la capacidad de producción depende de la sinergia de todo el sistema , no de la capacidad de diseño de un solo sistema.
Una planta completa de mezcla de asfalto incluye varios sistemas clave:
- Sistema de alimentación y transporte
- Sistema de secado y calefacción.
- Sistema de cribado y almacenamiento
- Sistema de mezcla y descarga
- Sistema de control y programación
Si algún eslabón de esta cadena experimenta un cuello de botella, afectará la producción general . Por lo tanto, se puede entender que el límite superior de la capacidad de producción depende del eslabón más débil de todo el sistema.
La capacidad depende de la consistencia del ritmo de producción, no de la velocidad de un solo punto.
Lo que afecta a la capacidad de producción no es la eficiencia de un solo eslabón , sino si el ritmo operativo de toda la línea de producción es constante.
Idealmente, cada enlace debería formar un ritmo continuo y coordinado, por ejemplo: el enlace anterior se completa → el siguiente enlace le sigue inmediatamente sin esperas, retrasos ni interrupciones.
Sin embargo, en la práctica, las situaciones comunes incluyen:
- Esperando el cribado después del secado
- Esperando almacenamiento después de la inspección
- Esperando la descarga después de la mezcla
Estos periodos improductivos, aunque breves en sí mismos, se acumulan continuamente en el ciclo, lo que finalmente resulta en una pérdida significativa de capacidad.
La manifestación principal de la capacidad es la estabilidad, no los valores máximos.
La capacidad verdaderamente valiosa no reside en los picos a corto plazo , sino en la capacidad de aproximarse de forma constante a los valores de diseño durante un período prolongado.
Muchos equipos pueden alcanzar un alto rendimiento en ciertos momentos, pero este estado suele ser insostenible. Las razones pueden incluir:
- Fluctuaciones causadas por ajustes operativos
- Inestabilidad debida a cambios en las materias primas
- Cambios graduales en el estado del equipo durante el funcionamiento.
Las grandes fluctuaciones en la capacidad de producción implican inestabilidad en la capacidad de producción y una disminución en la capacidad de entrega real . Por lo tanto, en la práctica de la ingeniería, un indicador más significativo es la capacidad de producción promedio en condiciones de operación estable a largo plazo, en lugar del valor máximo instantáneo.
Una vez que transformamos la capacidad de producción de un valor fijo al resultado del funcionamiento del sistema, podemos ver con mayor claridad que la capacidad de producción no disminuye repentinamente en un solo punto, sino que se consume gradualmente en múltiples etapas.
A continuación, analizaremos cómo se produce la pérdida de capacidad de producción, comenzando por las etapas específicas de la producción.
La etapa de materia prima: donde comienza la pérdida de capacidad
Desde la perspectiva de todo el proceso operativo de la planta de mezcla asfáltica en caliente , la pérdida de capacidad a menudo no comienza con el equipo, sino que empieza en el momento en que las materias primas entran en el sistema.
El estado de las materias primas determina el ritmo de operación de todas las etapas posteriores. Si esta etapa experimenta fluctuaciones, los pasos subsiguientes, como el secado, el cribado y la mezcla, solo pueden ajustarse de forma pasiva, lo que afecta la capacidad general.
Análisis de las pérdidas de capacidad de producción en la etapa de materia prima.
Un contenido de humedad inestable en la materia prima prolonga directamente el tiempo de secado.
- El aumento del tiempo de secado interrumpe el ciclo establecido.Un mayor contenido de humedad aumenta el calor y el tiempo necesarios para el secado, lo que alarga el ciclo de producción original y altera el ritmo general de la línea de producción.
- Las estrategias operativas conservadoras forzadas reducen la intensidad de la alimentación.Para garantizar la temperatura y la calidad del producto final, los operarios reducirán de forma proactiva la velocidad de alimentación, comprimiendo aún más la producción por unidad de tiempo.
- Las fluctuaciones en la carga del sistema térmico afectan la estabilidad operativa general.Los cambios frecuentes en el contenido de humedad provocan cargas inestables en los sistemas de combustión y secado, lo que dificulta que los equipos mantengan condiciones de funcionamiento óptimas y, por lo tanto, afecta a la capacidad de producción.
Granulometría inestable de la materia prima → Afecta al cribado y a la eficiencia del flujo.
- Eficiencia de cribado reducida y capacidad de procesamiento disminuida: Una gradación anormal aumenta la carga de trabajo de las cribas o reduce el rendimiento, convirtiendo el sistema de cribado en un cuello de botella de la producción.
- La obstrucción del flujo de material provoca un suministro discontinuo de material caliente.: El bloqueo impide que el material caliente pase sin problemas a las etapas posteriores, lo que provoca la espera del material e interrumpe la producción continua.
- Interrupción del ritmo de toda la línea de producción, desencadenando una reacción en cadena.: La inestabilidad en el cribado se propagará aguas abajo, afectando a los ritmos de mezcla y descarga, y amplificando las pérdidas de capacidad causadas por las fluctuaciones de la materia prima.
Suministro discontinuo de materia prima → Interrumpe directamente el ritmo de producción
- Los arranques y paradas frecuentes de los equipos reducen el tiempo de funcionamiento efectivo.: El suministro discontinuo de materiales conlleva arranques y paradas repetidas de los equipos, lo que consume un valioso tiempo de producción.
- Funcionamiento interrumpido, incapaz de establecer un ritmo estableUna vez interrumpida la producción, resulta difícil mantener un ritmo continuo, lo que requiere volver a un estado estable y reduce la eficiencia operativa.
- Mayor complejidad operativa, mayor intervención humanaLas fluctuaciones en el suministro de materiales obligan a los operarios a ajustar los parámetros con frecuencia, lo que aumenta la carga operativa y eleva el riesgo de error humano.
Direcciones de mejora en la etapa de materia prima
Establecer un mecanismo estable de control y pretratamiento de materias primas.
- Gestión de almacenes separada para el control independiente de diferentes materias primas.El almacenamiento separado permite la categorización y gestión de materiales con diferentes contenidos de humedad y granulometrías, reduciendo las fluctuaciones causadas por la mezcla.
- Pretratamiento del contenido de humedad para reducir la carga del sistema de secadoAl controlar de antemano el contenido de humedad de las materias primas, se puede reducir la incertidumbre antes de que entren en el sistema de secado, minimizando así las fluctuaciones en origen.
- Ritmo de alimentación estable para evitar interrupciones en la producción.En combinación con un sistema de transporte automatizado, se puede lograr una alimentación continua y estable, reduciendo el tiempo de inactividad causado por un suministro inestable.
En esta etapa, MacroadSu sistema automatizado de dosificación y control inteligente ayuda a lograr un control preciso del ritmo de entrada de materia prima, lo que garantiza una producción estable desde el principio.
Mejorar la precisión del procesamiento por lotes y reducir la acumulación de errores.
- Controlar las fluctuaciones en la proporción de materia prima para garantizar la estabilidad del proceso.El pesaje de alta precisión garantiza proporciones consistentes para cada lote de materias primas, reduciendo el impacto de las fluctuaciones en dichas proporciones.
- Reducir la frecuencia de ajuste del sistema y minimizar la intervención humana.Una mayor precisión en el procesamiento por lotes conlleva un funcionamiento más estable del sistema, eliminando la necesidad de que los operadores realicen ajustes frecuentes de los parámetros y, por lo tanto, reduciendo el error humano.
- Mejorar la consistencia general de la producción y optimizar el rendimiento a largo plazo.Unas proporciones estables de ingredientes se traducen en resultados de producción estables, lo que ayuda a mantener altos niveles de capacidad a largo plazo.
MacroadSu sistema de pesaje de alta precisión (para áridos y polvos) reduce eficazmente los errores sistemáticos causados por las fluctuaciones de la materia prima.
Introducir un sistema de monitorización inteligente para un ajuste dinámico.
- Adquisición del estado de la materia prima en tiempo real para una mayor velocidad de respuesta.El sistema de monitorización permite supervisar en tiempo real los cambios en las materias primas, proporcionando datos para realizar ajustes.
- Ajuste automático de los parámetros de producción para reducir los retrasos humanos.El sistema inteligente ajusta automáticamente los parámetros operativos en función de los cambios en las materias primas, evitando así las pérdidas de capacidad debidas a la demora en la toma de decisiones por parte del ser humano.
- Gestión remota para mejorar la eficiencia operativa general.El sistema IoT permite la monitorización y gestión remota de los equipos, mejorando la eficiencia operativa general del sistema.
MacroadEl sistema de monitorización remota IoT de la empresa proporciona un control en tiempo real del proceso de producción, lo que permite respuestas más rápidas al impacto de los cambios en las materias primas.
Desde el momento en que las materias primas ingresan al sistema, cualquier mínima fluctuación se amplifica durante la producción: el contenido de humedad afecta el tiempo del ciclo de secado, la granulometría determina la eficiencia del cribado y el estado de alimentación se relaciona directamente con la continuidad de la producción. Estos problemas, aparentemente dispares, convergen en el mismo resultado: la capacidad de producción se consume continuamente, pero resulta difícil liberarla de forma estable . Por lo tanto, estabilizar las materias primas es el primer requisito fundamental para garantizar el funcionamiento eficiente de toda la línea de producción.
Sistema térmico y capacidad de secado: un vínculo fundamental en la eficiencia de la producción.
En todo el proceso de producción, el sistema térmico y la capacidad de secado desempeñan un papel crucial, actuando como nexo entre las etapas iniciales. No solo gestionan el estado inicial de las materias primas, sino que también sientan las bases para la posterior mezcla y descarga. Si esta etapa no funciona correctamente, puede alterar sutilmente el ritmo general. A continuación, analizaremos los puntos clave basándonos en varias lógicas operativas comunes.
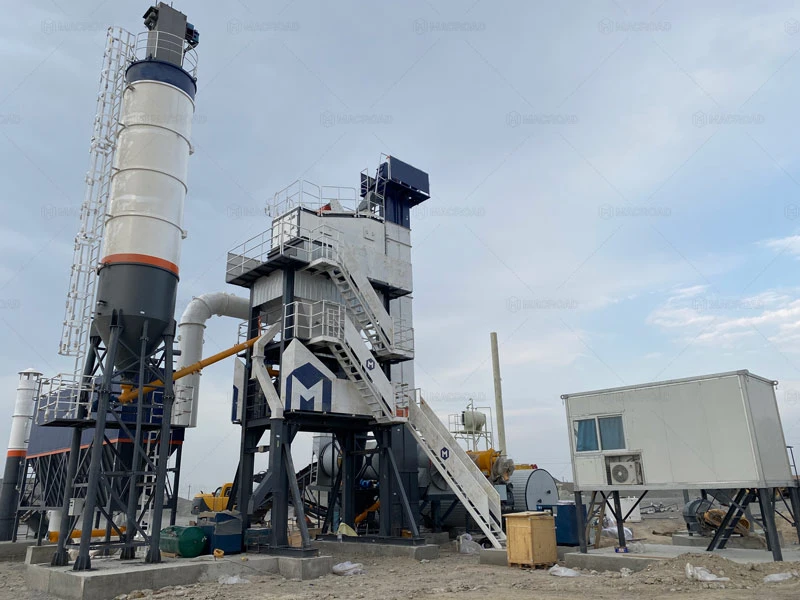
Movimiento y calentamiento desiguales del material en el tambor de secado.
- Cuando la estructura de volteo del material o la velocidad de funcionamiento no coinciden con las características del material, este no voltea lo suficiente dentro del tambor, lo que provoca una distribución desigual del calor y un secado incompleto localizado, afectando así la eficiencia general del secado.
- Solución: Optimizar la estructura de volteo del material y el control de la operación.
- Al optimizar la estructura y la disposición de las placas vibratorias del material, se incrementa la frecuencia de rotación del material dentro del tambor. Esto, combinado con un control de velocidad estable, garantiza un calentamiento más uniforme del material. MacroadMediante un diseño mejorado de volteo de materiales y un sistema de control inteligente, puede ajustar dinámicamente los parámetros de funcionamiento en función del estado del material, mejorando así la eficiencia del secado y acortando el ciclo de secado.
Salida inestable del quemador que provoca fluctuaciones de temperatura.
- La inestabilidad en la emisión de calor del quemador afecta directamente a la temperatura ambiente del sistema de secado. Un calor insuficiente prolonga el tiempo de secado, mientras que un calor excesivo puede afectar la calidad del material resultante, interrumpiendo el ritmo de producción.
- Solución: Lograr un control inteligente y estable del sistema de combustión.
- Mediante un sistema de control de combustión estable y ajustable, la intensidad de la combustión se regula dinámicamente, lo que garantiza un suministro de calor continuo y estable, reduce el impacto de las fluctuaciones de temperatura en la capacidad de producción y adapta la producción de calor a las necesidades de producción.
Baja eficiencia en el aprovechamiento del calor y graves pérdidas de energía.
- Si la eficiencia del intercambio de calor es baja, se pierde una gran cantidad de calor durante el proceso de transferencia, lo que conlleva un mayor consumo de combustible sin una mejora en la eficiencia del secado, dando como resultado un estado operativo de alto consumo energético y baja producción.
- Solución: Mejorar el intercambio de calor y las capacidades de aislamiento del sistema.
- Al optimizar la trayectoria del intercambio de calor y la estructura de organización del flujo de aire, se reduce la pérdida de calor, al tiempo que se mejora el rendimiento del aislamiento del sistema, aumentando así el aprovechamiento de la energía térmica. Macroad Optimiza el diseño de los conductos y la estanqueidad del sistema, lo que permite concentrar mejor el calor en el material, mejorando la eficiencia de utilización de la energía térmica de la unidad y, por lo tanto, aumentando la capacidad de producción general.
Retraso en la detección de temperatura que provoca fallos en el control.
- Si la monitorización de la temperatura es imprecisa o la retroalimentación se retrasa, el sistema no puede ajustar a tiempo los estados de combustión y alimentación, lo que puede provocar fluctuaciones de temperatura y afectar a la calidad de la producción y a la estabilidad operativa general.
- Solución: Construir un sistema de control de temperatura en tiempo real de alta precisión.
- Mediante la monitorización de la temperatura en múltiples puntos y un mecanismo de retroalimentación rápida, se logra el control en tiempo real de las temperaturas clave. MacroadEl sistema inteligente de control de temperatura proporciona información en tiempo real sobre la temperatura y ajusta automáticamente los parámetros de funcionamiento, manteniendo el proceso de secado dentro de un rango estable y garantizando así una capacidad de producción continua.
El sistema térmico y el proceso de secado no se limitan a un simple calentamiento y procesamiento; se asemejan más a un sistema que transforma el estado de los materiales . Su correcto funcionamiento influye directamente en el ritmo y la estabilidad de las etapas posteriores. Cuando esta etapa mantiene un funcionamiento estable y eficiente, toda la línea de producción puede alcanzar con mayor facilidad un estado continuo y controlable.
Mezcla y descarga: la disyuntiva entre eficiencia y calidad.
Tras el procesamiento y secado de la materia prima, esta pasa a la etapa de mezcla y descarga. Esta etapa determina directamente la uniformidad y la eficiencia del producto final . A diferencia de la etapa inicial, que se centra en la capacidad de procesamiento, esta etapa pone a prueba la capacidad del sistema para equilibrar el tiempo y la precisión.
En la práctica, a menudo es necesario coordinar el tiempo de mezclado, el ritmo de descarga y la calidad del mezclado: el tiempo prioriza la calidad, mientras que el ritmo prioriza la eficiencia . Encontrar un equilibrio entre estos dos factores resulta crucial para el rendimiento de la capacidad de producción en esta etapa.
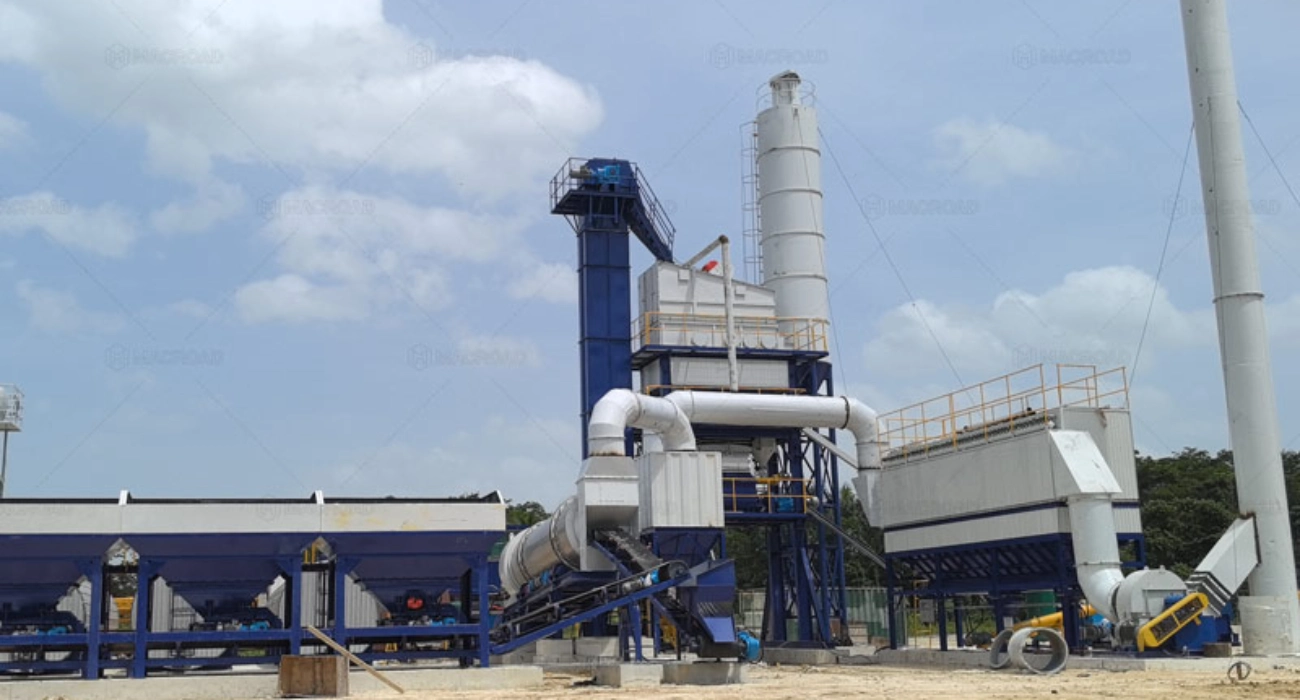
Cuestiones clave relativas a las limitaciones de capacidad
Según esta lógica operativa, el desempeño de las etapas de mezcla y descarga impacta directamente la capacidad final. Cualquier desviación en el ritmo o control de cualquiera de las etapas genera una tensión entre el tiempo y la precisión, afectando gradualmente el estado operativo general. Las siguientes secciones analizarán el impacto en la capacidad examinando varios problemas clave comunes que se presentan en la operación real.
Tiempo de mezclado excesivo → Reducción directa de la producción por unidad
Cuando se prolonga pasivamente el tiempo de mezclado, se alarga el ciclo de producción de cada lote, lo que reduce el número de lotes que se pueden completar por unidad de tiempo y, por lo tanto, disminuye la capacidad. Además, para garantizar un mezclado uniforme, los operarios suelen aumentar el tiempo de mezclado. Si bien este enfoque que prioriza la calidad es razonable, sacrifica directamente la eficiencia de la producción.
Mezcla desigual → Retrabajo y consumo repetido
Si la distribución del material es desigual durante la mezcla, la calidad de la misma será inestable y algunos lotes podrían requerir reprocesamiento. Esta operación repetida no solo aumenta el tiempo de producción, sino que también interrumpe el ritmo de producción original, reduciendo la eficiencia general y aumentando el desperdicio de recursos.
Descarga discontinua → Interrupción del ciclo de producción
Cuando el sistema de descarga falla, la salida de material se vuelve inestable, lo que provoca una acumulación de material en el sistema. Este estado de espera para la descarga afecta negativamente al sistema de mezclado, obligándolo a ajustar su ritmo y, en última instancia, interrumpiendo el funcionamiento continuo de toda la línea de producción, lo que repercute en la capacidad de producción general.
Conflicto entre velocidad y calidad de descarga → Reducción del espacio operativo
En la práctica, las velocidades de descarga más rápidas exigen una mayor estabilidad del sistema. Un control inadecuado puede afectar fácilmente la calidad del material descargado. Por lo tanto, a menudo es necesario encontrar un equilibrio entre velocidad y estabilidad, lo que limita el potencial de optimización del sistema y dificulta el aumento de su capacidad.
Coordinación insuficiente del sistema → Amplificación de problemas locales
Cuando no existe una coordinación eficaz entre los sistemas de mezcla y descarga, las fluctuaciones en una etapa se amplifican y se transmiten a lo largo de todo el proceso. Por ejemplo, una discrepancia entre el ritmo de mezcla y la velocidad de descarga puede provocar fácilmente acumulaciones o interrupciones del flujo a corto plazo, lo que genera inestabilidad general y afecta la capacidad de producción continua.
Ruta de optimización sinérgica para la capacidad y la calidad
Como se observó en el análisis anterior, existe cierta coordinación entre las etapas de mezcla y descarga. Sin embargo, esto no implica que la eficiencia y la calidad sean mutuamente excluyentes. Mediante un diseño de sistema y un control operativo más precisos, esta relación aparentemente contradictoria puede mitigarse eficazmente. A continuación, analizaremos cómo lograr un mejor rendimiento sinérgico en la operación real, centrándonos en varias áreas clave de optimización.
Optimización del proceso de mezcla → La base para mejorar la uniformidad y la eficiencia
- Mejora de la trayectoria de mezcla de materialesAl optimizar la estructura y la disposición de las palas mezcladoras, los materiales pueden agitarse y mezclarse completamente en menos tiempo, mejorando la uniformidad desde el origen y reduciendo las pérdidas de tiempo debidas a una mezcla insuficiente.
- Lograr un ajuste adaptativo basado en las condiciones de funcionamiento.El ajuste dinámico del tiempo y la velocidad de mezclado en función del tipo y el estado del material permite que el sistema mantenga un ritmo de funcionamiento razonable en diferentes condiciones operativas, evitando pérdidas de eficiencia al configurar un único régimen de funcionamiento.
- Reducción del tiempo de ejecución ineficazAl optimizar la intensidad de la mezcla y el ritmo de funcionamiento, se reduce el tiempo de mezcla ineficaz, mejorando la eficiencia de la producción por unidad de tiempo y garantizando la calidad, lo que hace que el funcionamiento general sea más eficiente.
Optimización del sistema de descarga → Garantizar una salida continua y estable
- Resistencia reducida y estancamientoEl diseño optimizado del puerto de descarga y del canal de flujo garantiza una descarga fluida del material, reduciendo la acumulación y el estancamiento, y manteniendo así una descarga continua.
- Integración perfecta de los ritmos de mezcla y descarga.El control coordinado de los ritmos de mezcla y descarga garantiza una buena correspondencia entre ambos, evitando situaciones en las que la mezcla se haya completado pero la descarga no pueda realizarse a tiempo.
- Ritmo de salida estableEl ajuste preciso de la velocidad de descarga mediante un sistema de control automatizado hace que el proceso de salida sea más estable, reduciendo las fluctuaciones causadas por la operación humana y mejorando la consistencia operativa general.
Optimización del control del sistema → Mejora de las capacidades de colaboración generales
- Lograr una operación colaborativa en múltiples etapasEl sistema de control gestiona la interconexión de las etapas de mezcla, descarga y demás, garantizando ritmos de funcionamiento uniformes para cada parte y reduciendo el impacto de las fluctuaciones puntuales en el sistema general.
- Respuesta rápida a los cambios operativosLos sistemas de monitorización en tiempo real adquieren datos operativos clave y ajustan rápidamente los parámetros en función de los cambios, manteniendo el sistema dentro de un rango operativo relativamente estable.
- Fluctuaciones con intervención humana reducidaEl control automatizado reduce la dependencia de la experiencia humana, lo que estandariza el funcionamiento del sistema y reduce las incertidumbres causadas por la intervención humana.
Optimización del rendimiento de los equipos → Proporcionando una base para un funcionamiento estable
- Capacidad de procesamiento del sistema mejoradaAl optimizar el rendimiento de los componentes principales, el equipo adquiere mayores capacidades de procesamiento, lo que permite un funcionamiento estable incluso bajo cargas elevadas.
- Estabilidad operativa mejorada: El diseño estructural general mejorado hace que el equipo sea más estable durante el funcionamiento, reduciendo el impacto de las vibraciones y el funcionamiento irregular.
- Menor impacto del mantenimiento en la capacidad de producciónAl mejorar la durabilidad y la estabilidad de los equipos, se reduce el tiempo de inactividad causado por el mantenimiento frecuente, lo que garantiza una producción estable a largo plazo.
Desde una perspectiva global, la optimización de los procesos de mezcla y descarga no representa una mejora unidimensional, sino una mejora integral que abarca la eficiencia de la mezcla, la continuidad de la descarga, la coordinación del sistema y la estabilidad de los equipos . Cuando estos procesos operan en sinergia, la relación entre eficiencia y calidad se equilibra, lo que se traduce en una capacidad de producción más estable.
Macroad como profesional proveedor planta de asfalto También es continuo optimizando y mejorando sus equipos y sistemas en esta dirección.. Mediante el perfeccionamiento constante de las estructuras clave, los sistemas de control y la lógica operativa general., Macroad Permite que las plantas de mezcla de asfalto logren una mejor sinergia entre eficiencia y calidad en la producción real, mejorando así el rendimiento operativo general.
Coordinación y operaciones del sistema: un factor clave en la limitación de la capacidad.
Si las etapas anteriores se centraron principalmente en las capacidades individuales, la coordinación del sistema y la gestión operativa actúan más como un amplificador , conectando estas capacidades en serie . En la práctica, muchos dispositivos no son inherentemente inferiores, pero debido a la falta de una coordinación y gestión eficaces entre las distintas etapas , las diferencias resultantes en la capacidad de producción son bastante significativas. La siguiente comparación permitirá comprender mejor esta diferencia.
Comparación de plantas de mezcla de asfalto de alta capacidad frente a plantas de mezcla de asfalto de baja capacidad.
| Planta de asfalto de alta capacidad | Dimensión de comparación | Planta de asfalto de baja capacidad |
| Sistemas sincronizados con funcionamiento continuo | Ritmo operativo | Procesos desconectados con fluctuaciones frecuentes |
| Altamente integrado y bien coordinado | Coordinación del sistema | Sistemas independientes con coordinación débil |
| Control principalmente automatizado e inteligente | Método de control | Depende en gran medida de la operación manual y la experiencia. |
| Estable, continuo y bien coordinado. | Suministro y descarga de materiales | Interrupciones frecuentes o acumulación de material |
| Monitorización en tiempo real con ajuste dinámico | Temperatura y condiciones | Respuesta retardada con ajustes lentos. |
| Funciona cerca de la eficiencia óptima. | Utilización de equipos | Tiempos de inactividad notables e ineficiencias. |
| Gran estabilidad con mínimas fluctuaciones | Estabilidad y fluctuación | Muy sensible a problemas puntuales |
| Mantenimiento predictivo con funcionamiento estable | Manejo de mantenimiento | Mantenimiento reactivo con frecuentes tiempos de inactividad |
La comparación revela que las diferencias de capacidad a menudo no dependen únicamente del rendimiento de los equipos individuales, sino más bien del nivel de coordinación y gestión operativa entre los sistemas . Solo cuando todos los componentes se integran de forma estable y operan a un ritmo unificado, los equipos pueden desarrollar plenamente su capacidad de diseño. Por el contrario, incluso con un buen rendimiento individual de las máquinas, una coordinación insuficiente puede aumentar las pérdidas de capacidad.
En lo que respecta a la coordinación del sistema y la gestión operativa, Macroad enfatiza un enfoque holístico. A través de sistemas de control inteligentes, monitorización IoT y diseño interconectado multietapaEsto permite que los equipos alcancen un mayor grado de coordinación y consistencia durante su funcionamiento. La monitorización en tiempo real y el ajuste automático de los parámetros clave reducen las fluctuaciones causadas por la intervención humana, lo que permite un ritmo operativo más estable entre los sistemas. Esto se traduce en un mejor rendimiento general de la capacidad en la producción real y reduce las pérdidas ocultas causadas por las fluctuaciones del sistema.
Estado y mantenimiento de los equipos: ¿Por qué sigue disminuyendo la capacidad de producción?
En la práctica, muchos equipos funcionan bien inicialmente, pero su productividad disminuye gradualmente a medida que aumenta el tiempo de uso. A menudo, este cambio no se debe exclusivamente al equipo en sí, sino que está estrechamente relacionado con las prácticas de mantenimiento rutinario . Un mantenimiento adecuado y razonable suele amplificar su impacto a largo plazo. A continuación, analizaremos algunas prácticas de mantenimiento comunes para determinar qué métodos protegen la productividad y cuáles pueden reducir la eficiencia sin que nos demos cuenta.

¿Es aceptable ajustar los parámetros basándose en la experiencia en lugar de comprobar con frecuencia el estado del equipo?
¿Se pueden posponer las inspecciones rutinarias cuando el equipo funciona con normalidad?
¿Es razonable aumentar la carga de trabajo de forma adecuada cuando la producción es escasa?
¿Se pueden seguir operando las anomalías menores que no afectan a la producción?
¿Es innecesario detener la planta inmediatamente para realizar tareas de mantenimiento mientras el equipo siga en funcionamiento?
¿Es posible ajustar de forma flexible la lubricación y la limpieza en función del tiempo?
¿Pueden los equipos automatizados reducir la frecuencia de las inspecciones manuales?
¿Es normal que la productividad de un equipo disminuya después de un período de uso?
Estas operaciones aparentemente ordinarias revelan que una disminución en la capacidad de producción no necesariamente se debe a fallas evidentes en los equipos , sino más bien a cambios sutiles acumulados con el tiempo . Muchas acciones pueden no parecer tener un impacto notable a corto plazo, pero una vez que se mantienen, alteran gradualmente el estado operativo y la estabilidad del equipo.
En la práctica, el rendimiento de los equipos depende no solo de sus capacidades de diseño, sino también de los hábitos de uso y mantenimiento. Mantener un ritmo operativo estable a diario y optimizar continuamente los detalles suele ser clave para garantizar la capacidad de producción a largo plazo.
Restablecimiento de una capacidad estable y controlable: Desde los detalles
La capacidad de producción estable nunca está determinada por un solo paso, sino que se manifiesta gradualmente a través de la colaboración a largo plazo de múltiples pasos, que incluyen el procesamiento de la materia prima, el funcionamiento del sistema térmico, la mezcla y descarga, y la gestión diaria.
En realidad, muchos proveedores de equipos están optimizando y mejorando continuamente sus sistemas en torno a estos puntos clave, con la esperanza de reducir las fluctuaciones en el funcionamiento de las plantas de mezcla de asfalto y lograr un mayor control de la capacidad de producción. MacroadDe manera similar, adopta un enfoque holístico, utilizando Control inteligente, pesaje preciso y diseño colaborativo multietapa. para ayudar a los usuarios a mantener un ritmo de funcionamiento más estable en condiciones complejas y reducir la incertidumbre causada por la intervención humana.

Cuando cada eslabón se estabilice, la eficiencia operativa general también mejorará, y la capacidad de producción ya no dependerá de ajustes a corto plazo, sino que generará valor de forma continua en la operación a largo plazo.