
Dans la pratique, les centrales d'enrobage présentent une capacité de production insuffisante , un phénomène quasi universel.
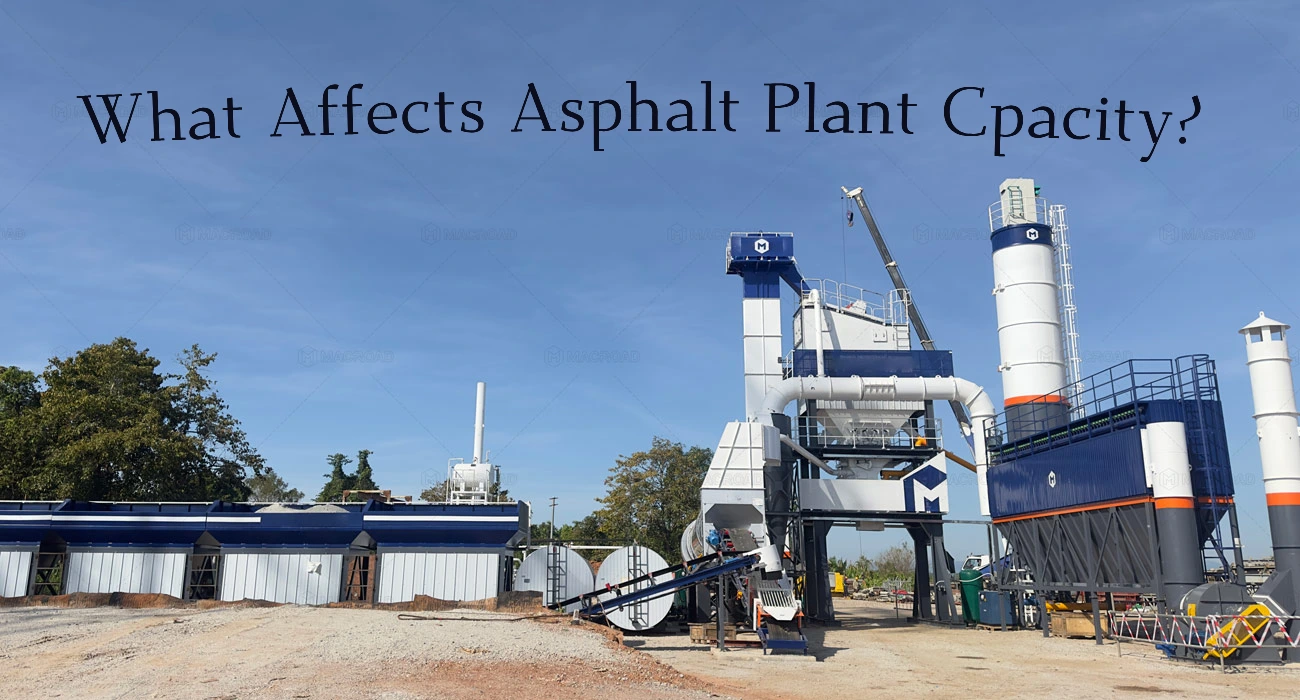
Même avec des équipements d'une capacité nominale de 400 t/h, certains projets affichent une production stable, tandis que d'autres stagnent autour de 320 t/h ; certains atteignent initialement leur capacité nominale, mais leur production diminue progressivement avec le temps de fonctionnement. Cette disparité n'est pas un cas isolé, mais un problème récurrent dans le secteur. On a souvent tendance à l'attribuer aux équipements, aux matières premières ou à des facteurs opérationnels . Or, en production, les variations de capacité sont rarement dues à un seul problème, mais résultent d'une consommation continue à plusieurs étapes.
La capacité de production peut sembler être un simple chiffre, mais elle reflète essentiellement l'état opérationnel global d'un système complet.
Comprendre ce que signifie réellement la capacité de production
Pour bien comprendre la perte de capacité, il faut d'abord répondre à une question plus fondamentale : qu'est-ce que la capacité exactement dans une centrale d'enrobage ?
Beaucoup de personnes ont l'habitude de définir la capacité par une valeur fixe , telle que 400 t/h. Cependant, en pratique, ce chiffre représente davantage la capacité nominale de l'équipement que le niveau de production final et stable qui peut être atteint.
En d’autres termes, la capacité nominale n’est qu’une valeur théorique, tandis que la capacité réelle est le résultat d’ajustements continus dans des conditions de fonctionnement complexes.
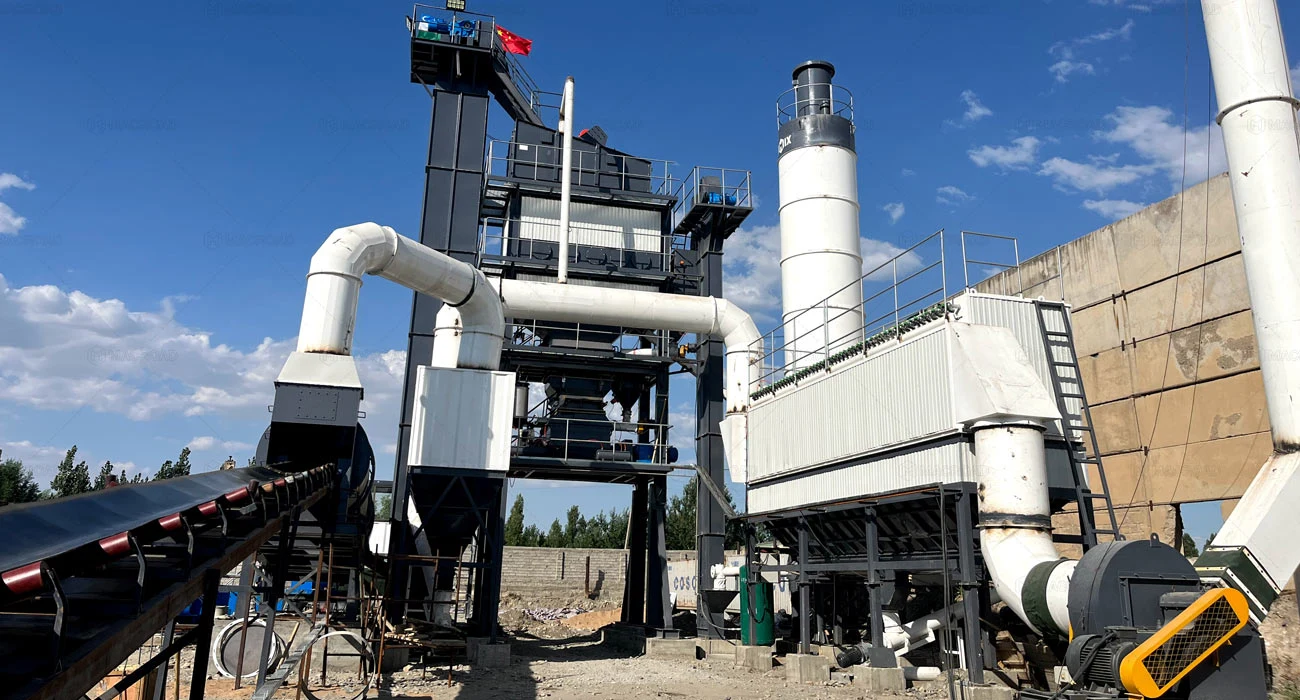
La capacité de production est un résultat dynamique, et non une valeur fixe.
La capacité de production n’est pas un indicateur statique, mais un résultat opérationnel qui se forme dans des conditions en constante évolution.
En production réelle, les facteurs affectant la capacité de production évoluent constamment, tels que :
- Fluctuations de la teneur en humidité des matières premières
- Évolution de la granulométrie des agrégats
- Fluctuations du rendement thermique des équipements
- Différences dans les méthodes de fonctionnement
Ces facteurs ne modifient pas instantanément la capacité de production, mais la font varier progressivement, à la hausse ou à la baisse, en agissant sur le cycle de production. Par conséquent, la capacité de production n'est pas un objectif fixe, mais un résultat ajusté en continu pendant le fonctionnement.
La capacité de production est la capacité du système, et non la capacité d'un seul équipement.
L'atteinte des capacités de production dépend de la synergie de l'ensemble du système , et non des capacités de conception d'un seul système.
Une centrale d'enrobage complète comprend plusieurs systèmes clés :
- Système d'alimentation et de transport
- Système de séchage et de chauffage
- Système de criblage et de stockage
- Système de mélange et de déchargement
- Système de contrôle et de planification
Si un maillon de cette chaîne connaît un goulot d'étranglement, la production globale s'en trouvera affectée . On peut donc en déduire que la limite supérieure de la capacité de production dépend du maillon le plus faible de l'ensemble du système.
La capacité dépend de la régularité du rythme de production, et non de la vitesse d'un point précis.
Ce qui influe sur la capacité de production, ce n’est pas l’efficacité d’un seul maillon , mais la régularité du rythme de fonctionnement de l’ensemble de la chaîne de production.
Idéalement, chaque maillon devrait former un rythme continu et coordonné, par exemple : le maillon précédent se termine → le maillon suivant suit immédiatement sans attente, sans retard ni interruption.
Toutefois, en pratique, les situations courantes incluent :
- En attente du tamisage après séchage
- En attente de stockage après le dépistage
- Attente de la décharge après le mélange
Ces périodes d'inactivité, bien que brèves individuellement, s'accumulent continuellement dans le cycle, entraînant finalement une perte de capacité importante.
La manifestation essentielle de la capacité est la stabilité, et non les valeurs maximales.
La capacité véritablement précieuse ne réside pas dans des pics à court terme , mais dans la capacité à se rapprocher constamment des valeurs nominales sur une longue période.
De nombreux équipements peuvent atteindre un rendement élevé à certains moments, mais cet état est souvent insoutenable. Les raisons peuvent être les suivantes :
- Fluctuations dues à des ajustements opérationnels
- Instabilité due aux changements de matières premières
- Évolution progressive de l'état de l'équipement en cours de fonctionnement
De fortes fluctuations de la capacité de production entraînent une instabilité de cette dernière et une diminution de la capacité de livraison réelle . Par conséquent, en pratique, un indicateur plus pertinent est la capacité de production moyenne en conditions de fonctionnement stables à long terme, plutôt que sa valeur de pointe instantanée.
Une fois que l'on transforme la capacité de production d'une valeur fixe en résultat du fonctionnement du système, on peut constater plus clairement que la capacité de production ne diminue pas soudainement en un seul point, mais qu'elle est consommée progressivement en plusieurs étapes.
Ensuite, nous détaillerons comment se produit la perte de capacité de production, en commençant par des étapes de production spécifiques.
L'étape des matières premières : là où commence la perte de capacité
Du point de vue de l'ensemble du processus d'exploitation d'une centrale d'enrobage à chaud , la perte de capacité ne commence souvent pas avec l'équipement, mais plutôt au moment où les matières premières entrent dans le système.
L'état des matières premières détermine le rythme de fonctionnement de toutes les étapes suivantes. Dès que cette étape subit des fluctuations, les étapes suivantes, telles que le séchage, le tamisage et le mélange, ne peuvent être ajustées que passivement, ce qui affecte la capacité globale.
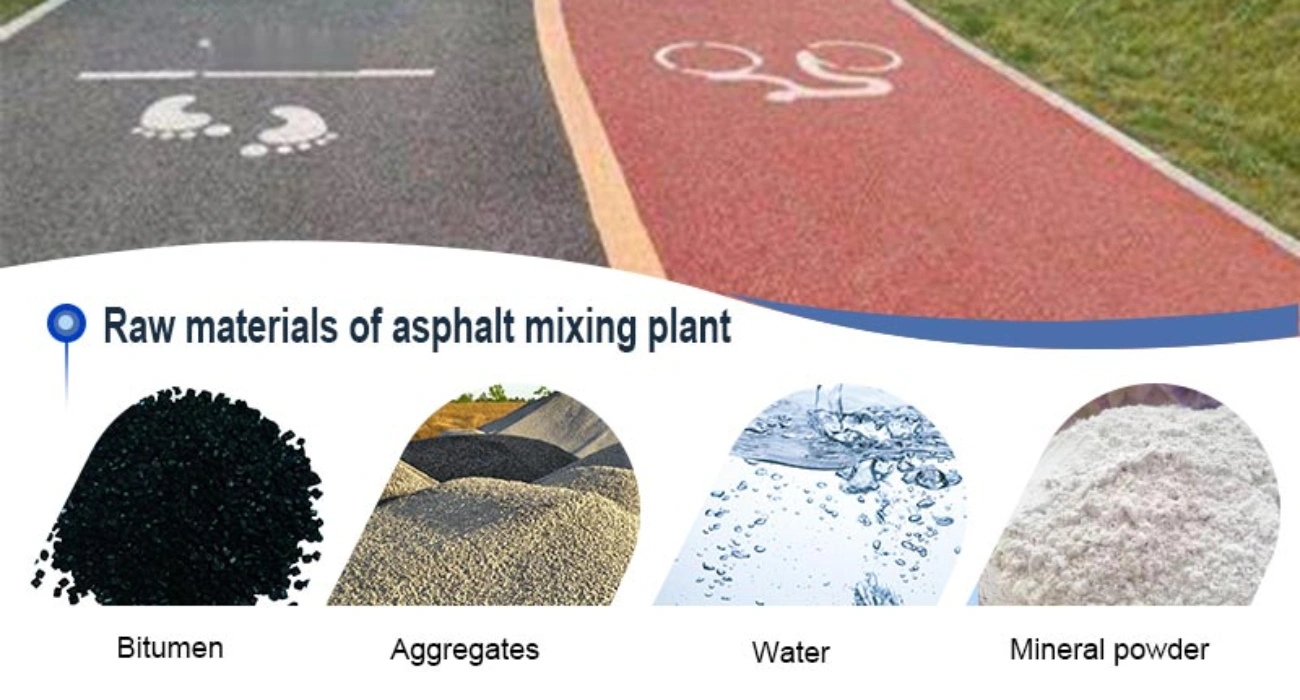
Analyse des pertes de capacité de production au stade des matières premières
L'instabilité de la teneur en humidité des matières premières prolonge directement le temps de séchage.
- L'augmentation du temps de séchage perturbe le cycle établiUne teneur en humidité plus élevée augmente la chaleur et le temps nécessaires au séchage, allongeant ainsi le cycle de production initial et perturbant le rythme global de la chaîne de production.
- Les stratégies de fonctionnement conservatrices forcées réduisent l'intensité de l'alimentationPour garantir la température et la qualité de la production, les opérateurs réduiront proactivement la vitesse d'alimentation, comprimant ainsi davantage la production par unité de temps.
- Les fluctuations de la charge du système thermique affectent la stabilité opérationnelle globaleDes variations fréquentes du taux d'humidité entraînent des charges instables sur les systèmes de combustion et de séchage, ce qui rend difficile le maintien de conditions de fonctionnement optimales pour les équipements et affecte ainsi la capacité de production.
Granulométrie instable des matières premières → Affecte l'efficacité du criblage et de l'écoulement
- Efficacité de criblage réduite et capacité de traitement diminuéeUne gradation anormale augmente la charge sur les tamis ou réduit le débit, faisant du système de tamisage un goulot d'étranglement dans la production.
- Un flux de matière obstrué entraîne un approvisionnement discontinu en matière chaudeUn tamis obstrué empêche le matériau chaud de pénétrer correctement dans les étapes suivantes, ce qui provoque une attente de matériau et interrompt la production continue.
- Perturbation du rythme de toute la chaîne de production, déclenchant une réaction en chaîneUn tamisage instable se propagera en aval, affectant les rythmes de mélange et de décharge, et amplifiant les pertes de capacité causées par les fluctuations des matières premières.
Approvisionnement discontinu en matières premières → Perturbe directement le rythme de production
- Démarrages et arrêts fréquents des équipements, réduisant le temps de fonctionnement effectifUn approvisionnement irrégulier en matières premières entraîne des démarrages et des arrêts répétés des équipements, chacun consommant un temps de production précieux.
- Fonctionnement interrompu, incapacité à établir un rythme stableUne fois la production interrompue, il est difficile de maintenir un rythme continu, ce qui nécessite un retour à un état stable et réduit l'efficacité opérationnelle.
- Complexité opérationnelle accrue, intervention humaine croissanteLes fluctuations de l'approvisionnement en matériel obligent les opérateurs à ajuster fréquemment les paramètres, ce qui augmente la charge opérationnelle et le risque d'erreur humaine.
Pistes d'amélioration au stade des matières premières
Mettre en place un mécanisme stable de contrôle et de prétraitement des matières premières
- Gestion séparée des entrepôts pour un contrôle indépendant des différentes matières premièresL’entreposage séparé permet la catégorisation et la gestion des matériaux présentant des teneurs en humidité et des gradations différentes, réduisant ainsi les fluctuations dues au mélange.
- Prétraitement de l'humidité pour réduire la charge du système de séchageEn contrôlant au préalable la teneur en humidité des matières premières, on peut réduire l'incertitude avant leur entrée dans le système de séchage, minimisant ainsi les fluctuations à la source.
- Rythme d'alimentation stable pour éviter les interruptions de productionAssocié à un système de convoyeur automatisé, il permet une alimentation continue et stable, réduisant ainsi les temps d'arrêt dus à une alimentation instable.
À ce stade, MacroadLe système de dosage automatisé et de contrôle intelligent de [Nom de l'entreprise] permet un contrôle précis du rythme d'approvisionnement en matières premières, assurant ainsi une production stable dès le départ.
Améliorer la précision du traitement par lots et réduire l'accumulation d'erreurs
- Contrôler les fluctuations des proportions de matières premières pour garantir la stabilité du procédéUn pesage de haute précision garantit des proportions constantes pour chaque lot de matières premières, réduisant ainsi l'impact des fluctuations de ces proportions.
- Réduire la fréquence des réglages du système et minimiser l'intervention humaineUne meilleure précision du dosage permet un fonctionnement plus stable du système, éliminant ainsi le besoin de réglages fréquents des paramètres par les opérateurs et réduisant de ce fait les erreurs humaines.
- Améliorer la régularité globale de la production et optimiser les performances à long termeDes proportions d'ingrédients stables garantissent des résultats de production stables, contribuant ainsi au maintien de niveaux de capacité élevés sur le long terme.
MacroadLe système de pesage de haute précision (granulats et poudres) réduit efficacement les erreurs systématiques causées par les fluctuations des matières premières.
Introduire une surveillance intelligente pour un ajustement dynamique
- Acquisition en temps réel de l'état des matières premières pour une vitesse de réponse amélioréeLe système de surveillance permet un suivi en temps réel des variations des matières premières, fournissant des données pour les ajustements.
- Ajustement automatique des paramètres de production pour réduire les retards humainsLe système intelligent ajuste automatiquement les paramètres de fonctionnement en fonction des variations des matières premières, évitant ainsi les pertes de capacité dues à un jugement humain tardif.
- Gestion à distance pour une efficacité opérationnelle globale amélioréeLe système IoT permet la surveillance et la gestion à distance des équipements, améliorant ainsi l'efficacité opérationnelle globale du système.
MacroadLe système de surveillance à distance IoT de [Nom de l'entreprise] assure un contrôle en temps réel du processus de production, permettant ainsi des réponses plus rapides aux impacts des variations des matières premières.
Dès l'introduction des matières premières dans le système, la moindre fluctuation est amplifiée durant la production : le taux d'humidité influe sur la durée du cycle de séchage, la granulométrie détermine l'efficacité du tamisage et l'alimentation a un impact direct sur la continuité de la production. Ces problèmes, en apparence disparates, convergent finalement vers un même résultat : la capacité de production est constamment consommée, mais difficile à libérer de manière stable . Par conséquent, la stabilisation des matières premières elles-mêmes constitue la première condition essentielle au bon fonctionnement de l'ensemble de la ligne de production.
Système thermique et capacité de séchage : un maillon essentiel de l'efficacité de la production
Dans l'ensemble du processus de production, le système thermique et la capacité de séchage jouent un rôle crucial, assurant la liaison entre les étapes initiales. Ils gèrent non seulement l'état initial des matières premières, mais préparent également le terrain pour le mélange et le déchargement ultérieurs. Un dysfonctionnement à cette étape peut perturber subtilement le déroulement global. Nous détaillerons ci-dessous les points clés en nous appuyant sur plusieurs logiques de fonctionnement courantes.
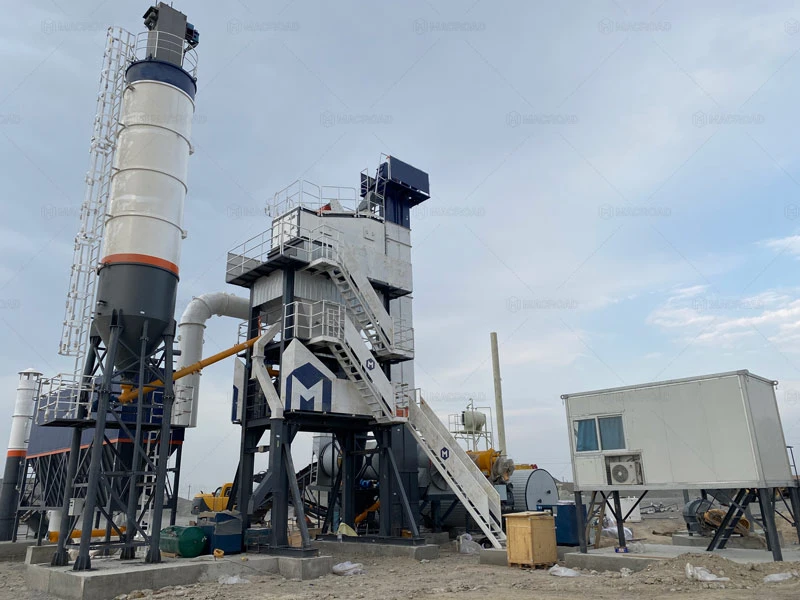
Brassage et chauffage inégaux du matériau dans le tambour de séchage
- Lorsque la structure de rotation du matériau ou la vitesse de fonctionnement ne sont pas adaptées aux caractéristiques du matériau, celui-ci ne tourne pas suffisamment dans le tambour, ce qui entraîne une répartition inégale de la chaleur et un séchage incomplet localisé, affectant ainsi l'efficacité globale du séchage.
- Solution : Optimiser la structure et le contrôle du fonctionnement du système de culbutage des matériaux
- L'optimisation de la structure et de la disposition des plateaux de brassage permet d'accroître la fréquence de brassage du matériau à l'intérieur du tambour. Associée à une régulation stable de la vitesse, cette optimisation assure un chauffage plus uniforme du matériau. MacroadGrâce à une conception améliorée du brassage des matériaux et à un système de contrôle intelligent, il est possible d'ajuster dynamiquement les paramètres de fonctionnement en fonction de l'état du matériau, améliorant ainsi l'efficacité du séchage et raccourcissant le cycle de séchage.
Instabilité du brûleur entraînant des fluctuations de chaleur
- L'instabilité de la puissance calorifique du brûleur influe directement sur la température ambiante du système de séchage. Une chaleur insuffisante prolonge le temps de séchage, tandis qu'une chaleur excessive peut altérer la qualité du produit fini et perturber le rythme de production.
- Solution : Obtenir un contrôle intelligent et stable du système de combustion
- Grâce à un système de contrôle de combustion stable et réglable, l'intensité de la combustion est ajustée dynamiquement, assurant un apport de chaleur continu et stable, réduisant l'impact des fluctuations de température sur la capacité de production et adaptant la production de chaleur aux besoins de production.
Faible efficacité d'utilisation de la chaleur et pertes d'énergie importantes
- Si l'efficacité de l'échange thermique est faible, une grande quantité de chaleur est perdue pendant le processus de transfert, ce qui entraîne une augmentation de la consommation de carburant sans amélioration de l'efficacité du séchage, aboutissant à un état de fonctionnement à forte consommation d'énergie et à faible rendement.
- Solution : Améliorer les capacités d'échange thermique et d'isolation du système
- En optimisant le circuit d'échange thermique et la structure d'organisation du flux d'air, les pertes de chaleur sont réduites tandis que les performances d'isolation du système sont améliorées, augmentant ainsi l'utilisation de l'énergie thermique. Macroad optimise la conception des conduits et l'étanchéité du système, permettant ainsi de concentrer davantage la chaleur sur le matériau, améliorant l'efficacité d'utilisation de l'énergie thermique unitaire et augmentant de ce fait la capacité de production globale.
Retard de détection de température entraînant une défaillance du contrôle
- Si la surveillance de la température est imprécise ou si le retour d'information est retardé, le système ne peut pas ajuster à temps les états de combustion et d'alimentation, ce qui provoque facilement des fluctuations de température, affectant la qualité de la production et la stabilité opérationnelle globale.
- Solution : Concevoir un système de contrôle de température en temps réel de haute précision
- Grâce à une surveillance multipoint de la température et à un mécanisme de rétroaction rapide, un contrôle en temps réel des températures clés est réalisé. MacroadLe système intelligent de contrôle de la température de [nom de la société] fournit un retour d'information en temps réel sur les données de température et ajuste automatiquement les paramètres de fonctionnement, maintenant ainsi le processus de séchage dans une plage stable et assurant ainsi une capacité de production continue.
Le système thermique et le processus de séchage ne se limitent pas à un simple chauffage et à une transformation ; il s'agit plutôt d'un système qui modifie l'état des matériaux . Son bon fonctionnement influe directement sur le rythme et la stabilité des étapes suivantes. Lorsque cette étape fonctionne de manière stable et efficace, l'ensemble de la ligne de production peut plus facilement atteindre un état continu et contrôlable.
Mélange et rejet : le compromis entre efficacité et qualité
Après le traitement et le séchage des matières premières, le matériau passe à l'étape de mélange et de déchargement. Cette étape détermine directement l' homogénéité et l'efficacité du produit final . Contrairement à la partie amont, axée sur la capacité de traitement, cette étape teste la capacité du système à optimiser le rapport temps/précision.
En pratique, il est souvent nécessaire de coordonner la durée du mélange, le rythme de déchargement et la qualité du mélange : la durée privilégie la qualité, tandis que le rythme privilégie l’efficacité . Trouver un équilibre entre ces deux facteurs est crucial pour la performance de la capacité de production à ce stade.
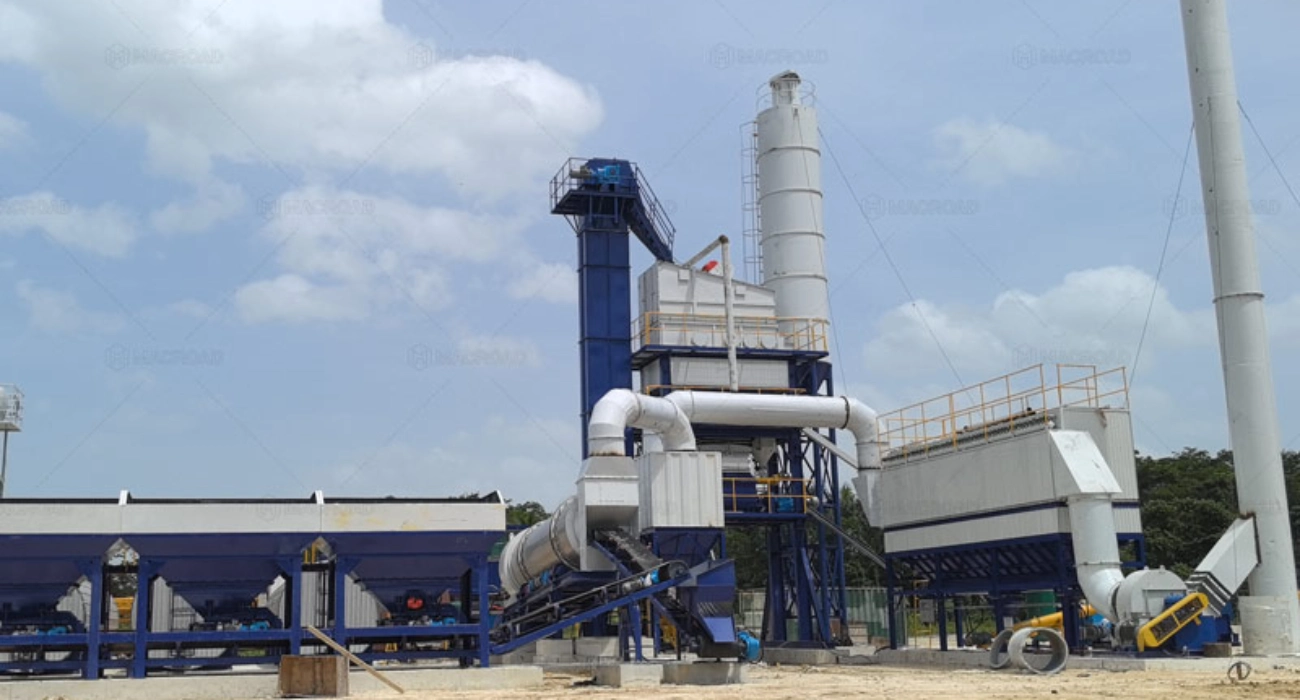
Principaux enjeux liés aux limitations de capacité
Selon cette logique opérationnelle, les performances des phases de mélange et de déchargement influent directement sur la capacité finale. Tout écart dans le rythme ou le contrôle d'une phase engendre une tension entre le temps et la précision, affectant progressivement l'état opérationnel global. Les sections suivantes analyseront l'impact sur la capacité en examinant plusieurs problèmes clés fréquemment rencontrés en exploitation.
Temps de mélange excessif → Réduction directe du rendement unitaire
Lorsque le temps de mélange est prolongé passivement, le cycle de production de chaque lot s'allonge, réduisant ainsi le nombre de lots pouvant être traités par unité de temps et, par conséquent, la capacité de production. De plus, pour garantir un mélange homogène, les opérateurs ont souvent tendance à augmenter le temps de mélange. Bien que cette approche privilégiant la qualité soit justifiée, elle nuit directement à l'efficacité de la production.
Mélange inégal → Retravail et consommation répétée
Si la répartition des matières est inégale lors du mélange, la qualité de ce dernier sera instable et certains lots pourraient nécessiter des retouches ou un retraitement. Cette opération répétée augmente non seulement le temps de production, mais perturbe également le rythme initial de production, réduisant ainsi l'efficacité globale et accroissant le gaspillage de ressources.
Décharge discontinue → Perturbation du cycle de production
En cas de dysfonctionnement du système de déchargement, le débit de matière devient instable, entraînant une accumulation de matière dans le système. Cette attente de déchargement perturbe le système de mélange, l'obligeant à ajuster son rythme et finissant par interrompre le fonctionnement continu de l'ensemble de la ligne de production, ce qui affecte la capacité de production globale.
Conflit entre vitesse et qualité de décharge → Espace opérationnel réduit
En pratique, des vitesses de décharge plus élevées exigent une plus grande stabilité du système. Un contrôle inadéquat peut facilement altérer la qualité du matériau déchargé. Par conséquent, un compromis entre vitesse et stabilité est souvent nécessaire, ce qui limite le potentiel d'optimisation du système et freine toute augmentation de capacité.
Coordination insuffisante du système → Amplification des problèmes locaux
En cas de manque de coordination efficace entre les systèmes de mélange et de décharge, les fluctuations à une étape sont amplifiées et se répercutent sur l'ensemble du processus. Par exemple, un décalage entre le rythme de mélange et la vitesse de décharge peut facilement provoquer des accumulations ou des interruptions de flux à court terme, engendrant une instabilité générale et affectant la capacité de production continue.
Voie d'optimisation synergique pour la capacité et la qualité
Comme l'a montré l'analyse précédente, il existe bien une certaine coordination entre les phases de mélange et de déchargement. Cependant, cela ne signifie pas que l'efficacité et la qualité soient incompatibles. Grâce à une conception système et un contrôle opérationnel plus précis, cette relation apparemment contradictoire peut être efficacement atténuée. Nous allons maintenant détailler comment obtenir de meilleures performances synergiques en conditions réelles d'exploitation en nous concentrant sur plusieurs axes d'optimisation clés.
Optimisation du processus de mélange → Les fondements de l'amélioration de l'uniformité et de l'efficacité
- Amélioration du chemin de mélange des matériauxEn optimisant la structure et la disposition des pales de mélange, les matériaux peuvent être complètement agités et mélangés en un temps plus court, améliorant ainsi l'uniformité à partir de la source et réduisant les pertes de temps dues à un mélange insuffisant.
- Réaliser un ajustement adaptatif en fonction des conditions de fonctionnement: L'ajustement dynamique du temps et de la vitesse de mélange en fonction du type et de l'état du matériau permet au système de maintenir un rythme de fonctionnement raisonnable dans différentes conditions d'utilisation, évitant ainsi les pertes d'efficacité liées à un réglage unique des conditions de fonctionnement.
- Réduire le temps de fonctionnement inefficaceEn optimisant l'intensité du mélange et le rythme de fonctionnement, le temps de mélange inefficace est réduit, améliorant ainsi l'efficacité de production par unité de temps tout en garantissant la qualité, ce qui rend l'opération globale plus efficace.
Optimisation du système de décharge → Garantir un débit continu et stable
- Résistance réduite et stagnationLa conception optimisée de l'orifice de décharge et du canal d'écoulement assure une décharge fluide des matériaux, réduisant l'accumulation et la stagnation, et maintenant ainsi une décharge continue.
- Intégration harmonieuse des rythmes de mélange et de déchargeLa régulation coordonnée des rythmes de mélange et de décharge assure une bonne correspondance entre les deux, évitant les situations où le mélange est terminé mais où la décharge ne peut être effectuée en temps voulu.
- Rythme de sortie stableLe réglage précis de la vitesse de décharge grâce à un système de contrôle automatisé rend le processus de production plus stable, réduisant les fluctuations dues à l'intervention humaine et améliorant la cohérence opérationnelle globale.
Optimisation du contrôle du système → Amélioration des capacités de collaboration globales
- Réaliser une opération collaborative à plusieurs étapesLe système de contrôle gère la liaison des étapes de mélange, de déchargement et autres, assurant des rythmes de fonctionnement constants pour chaque partie et réduisant l'impact des fluctuations ponctuelles sur l'ensemble du système.
- Réponse rapide aux changements opérationnelsLes systèmes de surveillance en temps réel acquièrent des données opérationnelles clés et ajustent rapidement les paramètres en fonction des changements, maintenant ainsi le système dans une plage de fonctionnement relativement stable.
- Fluctuations réduites de l'intervention humaineLe contrôle automatisé réduit la dépendance à l'égard de l'expérience humaine, ce qui standardise le fonctionnement du système et réduit les incertitudes dues à l'intervention humaine.
Optimisation des performances des équipements → Jeter les bases d'un fonctionnement stable
- Capacité de traitement du système amélioréeEn optimisant les performances des composants essentiels, l'équipement acquiert des capacités de traitement accrues, permettant un fonctionnement stable même sous des charges élevées.
- Stabilité opérationnelle améliorée: Une conception structurelle globale améliorée rend l'équipement plus stable pendant son fonctionnement, réduisant ainsi l'impact des vibrations et des irrégularités de fonctionnement.
- Impact réduit de la maintenance sur la capacité de productionEn améliorant la durabilité et la stabilité des équipements, les temps d'arrêt dus à des opérations de maintenance fréquentes sont réduits, garantissant ainsi une production stable à long terme.
D'un point de vue global, l'optimisation des processus de mélange et de déchargement ne constitue pas une amélioration ponctuelle, mais une optimisation globale englobant l'efficacité du mélange, la continuité du déchargement, la coordination du système et la stabilité des équipements . Lorsque ces processus fonctionnent en synergie, le rapport entre efficacité et qualité s'équilibre, ce qui se traduit par une capacité de production plus stable.
Macroad en tant que professionnel fournisseur d'usine d'asphalte est également en continu optimiser et moderniser ses équipements et systèmes dans cette direction. En perfectionnant constamment les structures clés, les systèmes de contrôle et la logique de fonctionnement globale, Macroad permet aux centrales d'enrobage d'atteindre une meilleure synergie entre efficacité et qualité dans la production réelle, améliorant ainsi les performances opérationnelles globales.
Coordination et exploitation du système : un facteur clé des limites de capacité
Si les étapes précédentes portaient principalement sur les capacités individuelles, la coordination du système et la gestion des opérations agissent davantage comme un amplificateur , connectant ces capacités en série . En pratique, de nombreux dispositifs ne sont pas intrinsèquement inférieurs, mais un manque de coordination et de gestion efficaces entre les différentes étapes engendre des écarts de capacité de production considérables. La comparaison qui suit permettra de mieux comprendre cette différence.
Comparaison des centrales d'enrobage à haute et à faible capacité
| Centrale d'enrobage à haute capacité | Dimension de comparaison | Centrale d'enrobage à faible capacité |
| Systèmes synchronisés à fonctionnement continu | Rythme de fonctionnement | Processus déconnectés avec de fréquentes fluctuations |
| Hautement intégrés et bien coordonnés | Coordination du système | Systèmes indépendants à faible coordination |
| Contrôle principalement automatisé et intelligent | Méthode de contrôle | Repose fortement sur le fonctionnement manuel et l'expérience. |
| Stable, continu et bien coordonné | Approvisionnement et déchargement de matériaux | Interruptions fréquentes ou accumulation de matière |
| Surveillance en temps réel avec ajustement dynamique | Température et conditions | Réponse retardée avec des ajustements lents |
| Fonctionne avec une efficacité proche de l'optimum | Utilisation de l'équipement | Temps d'inactivité et inefficacités notables |
| Forte stabilité avec des fluctuations minimales | Stabilité et fluctuation | Très sensible aux problèmes ponctuels |
| Maintenance prédictive avec fonctionnement stable | Maintenance et gestion | Maintenance réactive avec des temps d'arrêt fréquents |
Cette comparaison révèle que les différences de capacité ne dépendent pas uniquement des performances des équipements individuels, mais plutôt du niveau de coordination et de gestion opérationnelle entre les systèmes . Ce n'est que lorsque tous les composants sont intégrés de manière stable et fonctionnent à un rythme uniforme que l'équipement peut pleinement exploiter sa capacité nominale. Inversement, même avec des performances individuelles élevées, une coordination insuffisante peut amplifier les pertes de capacité.
En matière de coordination des systèmes et de gestion opérationnelle, Macroad met l'accent sur une approche holistique. À travers systèmes de contrôle intelligents, surveillance IoT et conception interconnectée multi-étapesCe système permet aux équipements d'atteindre un degré supérieur de coordination et de cohérence en fonctionnement. La surveillance en temps réel et l'ajustement automatique des paramètres clés réduisent les fluctuations dues à l'intervention humaine, assurant ainsi un rythme de fonctionnement plus stable entre les systèmes. Il en résulte une meilleure performance globale de la capacité de production et une réduction des pertes cachées liées aux fluctuations du système.
État et maintenance des équipements : pourquoi la capacité ne cesse de diminuer
En pratique, de nombreux équipements fonctionnent bien au début, mais leur productivité diminue progressivement avec le temps. Souvent, cette baisse n'est pas uniquement imputable à l'équipement lui-même, mais est étroitement liée aux pratiques d'entretien courant . La qualité et la pertinence de cet entretien ont un impact considérable sur la durée de vie de l'appareil. Nous allons maintenant examiner quelques pratiques d'entretien courantes afin d'identifier celles qui préservent la productivité et celles qui, sans le savoir, peuvent réduire l'efficacité.
Est-il acceptable d'ajuster les paramètres en fonction de l'expérience plutôt que de vérifier fréquemment l'état de l'équipement ?
Les inspections de routine peuvent-elles être reportées lorsque l'équipement fonctionne normalement ?
Est-il raisonnable d'augmenter la charge de manière appropriée lorsque la production est tendue ?
Les anomalies mineures qui n'affectent pas la production peuvent-elles continuer à être exploitées ?
Est-il inutile de procéder immédiatement à un arrêt pour maintenance tant que l'équipement est encore opérationnel ?
La lubrification et le nettoyage peuvent-ils être ajustés de manière flexible en fonction du temps ?
Les équipements automatisés peuvent-ils réduire la fréquence des inspections manuelles ?
Une baisse de la productivité d'un équipement après une période d'utilisation est-elle normale ?
Ces opérations, en apparence anodines, révèlent qu'une baisse de capacité de production ne résulte pas nécessairement de dysfonctionnements évidents des équipements , mais plutôt de changements subtils qui s'accumulent au fil du temps . Nombre d'actions peuvent sembler insignifiantes à court terme, mais, si elles persistent, elles altèrent progressivement l'état de fonctionnement et la stabilité des équipements.
En pratique, les performances d'un équipement dépendent non seulement de sa conception, mais aussi de son utilisation et de son entretien. Maintenir un rythme de fonctionnement stable au quotidien et optimiser en permanence les détails sont souvent essentiels pour garantir une capacité de production durable.
Rétablissement d'une capacité stable et contrôlable : à partir des détails
La stabilité de la capacité de production ne se détermine jamais par une seule étape, mais se manifeste plutôt progressivement grâce à la collaboration à long terme de multiples étapes, notamment le traitement des matières premières, l'exploitation du système thermique, le mélange et le déchargement, et la gestion quotidienne.
En réalité, de nombreux fournisseurs d'équipements optimisent et modernisent constamment leurs installations autour de ces points clés, dans l'espoir de réduire les fluctuations de fonctionnement des centrales d'enrobage et de rendre la capacité de production plus contrôlable. Macroad, de même, adopte une approche holistique, en utilisant Contrôle intelligent, pesage précis et conception collaborative à plusieurs étapes pour aider les utilisateurs à maintenir un rythme de fonctionnement plus stable dans des conditions complexes et à réduire l'incertitude causée par l'intervention humaine.
Lorsque chaque maillon sera stabilisé, l'efficacité opérationnelle globale s'améliorera également et la capacité de production ne dépendra plus d'ajustements à court terme, mais générera continuellement de la valeur sur le long terme.