
在沥青搅拌站的实际运行中,生产能力不达标几乎是一个普遍现象。
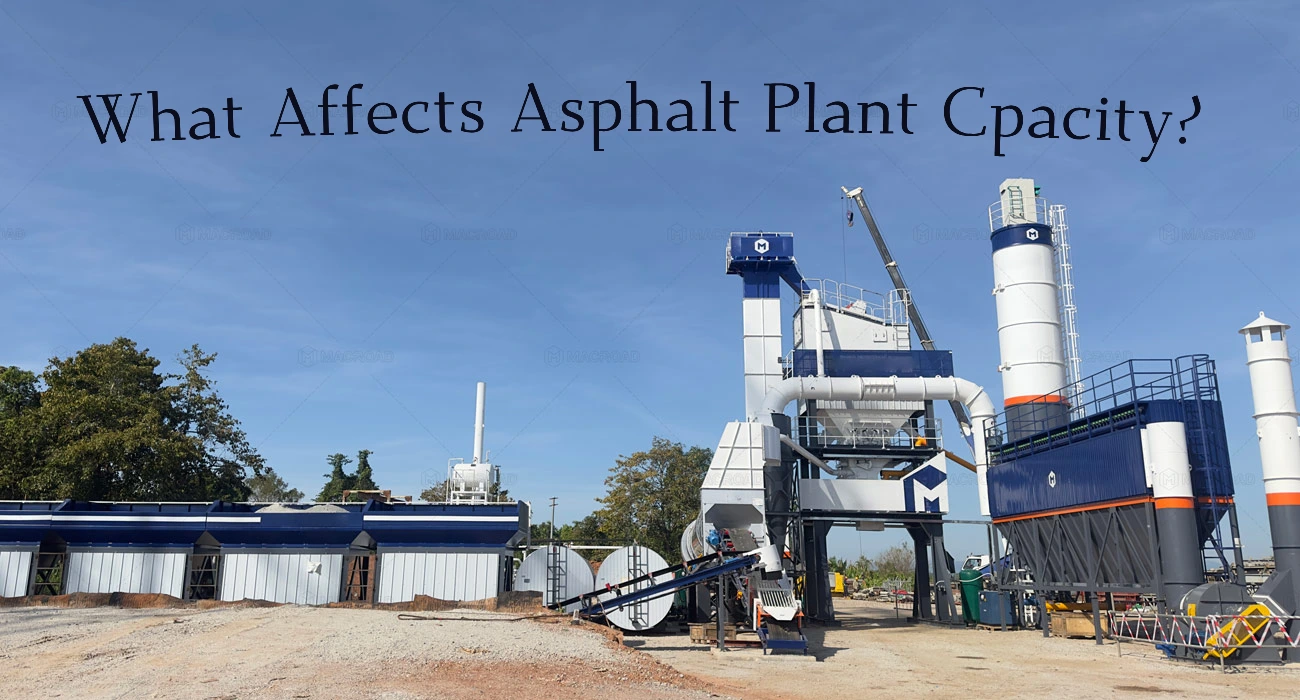
即使使用额定产能为400吨/小时的设备,有些项目也能稳定产出,而另一些项目则始终徘徊在320吨/小时左右;有些项目初期接近设计产能,但随着运行时间的增加,产量会逐渐下降。这种差异并非个例,而是行业内普遍存在的问题。人们通常倾向于将原因归咎于设备、原材料或操作因素。然而,在实际生产中,产能的变化很少是由单一问题引起的,而是多个环节持续消耗的结果。
生产能力看似只是一个数字,但它本质上反映的是一个完整系统的整体运行状态。
了解生产能力的真正含义
要真正了解产能损失,我们首先必须回答一个更根本的问题:沥青厂的产能究竟是什么?
许多人习惯用固定值来定义产能,例如 400 吨/小时。然而,在实际运行中,这个数字更多地代表了设备的设计产能,而不是最终能够达到的稳定产量水平。
换句话说,设计产能只是一个理论值,而实际产能是在复杂的运行条件下不断调整的结果。
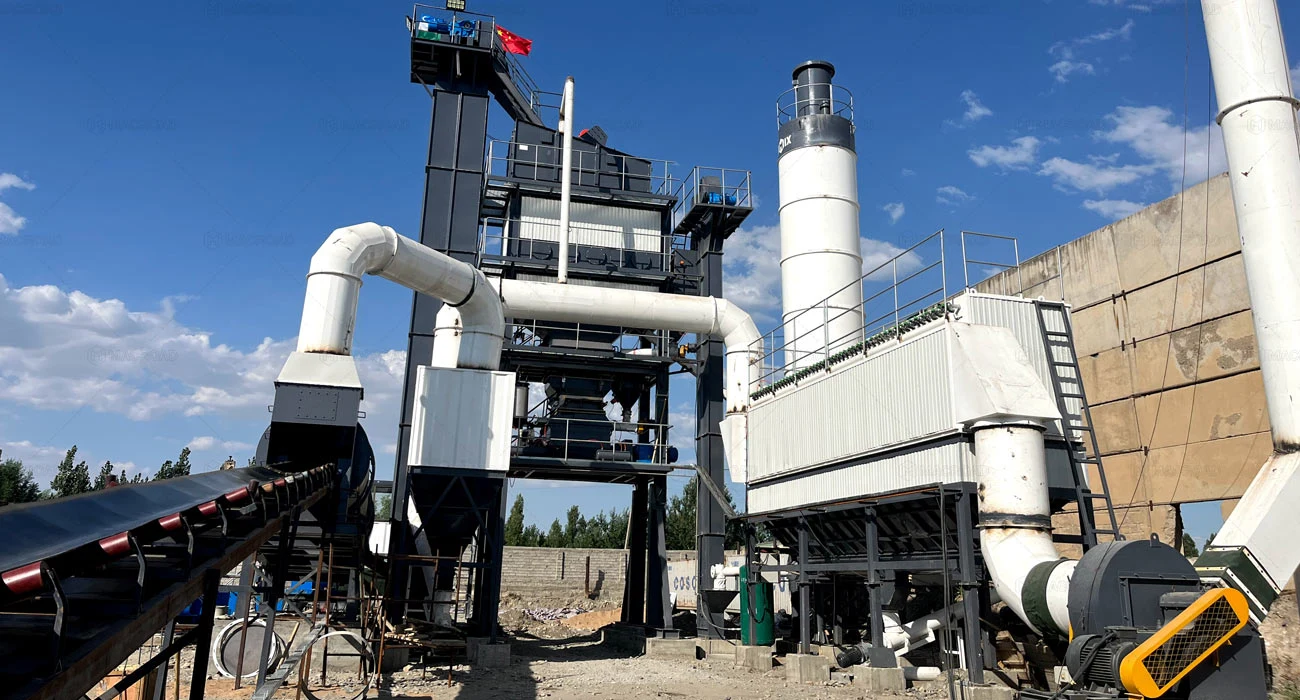
生产能力是一个动态变化的结果,而不是一个固定值。
生产能力不是一个静态指标,而是在不断变化的条件下形成的运营结果。
在实际生产中,影响生产能力的因素不断变化,例如:
- 原材料水分含量的波动
- 集料级配的变化
- 设备热效率波动
- 操作方法上的差异
这些因素不会立即改变产能,而是通过影响生产周期,逐步降低或提高实际产量。因此,产能并非设定后即可达到的目标,而是一个在运营过程中不断调整的结果。
生产能力是指系统能力,而不是单个设备的能力。
实现生产能力取决于整个系统的协同作用,而不是单个系统的设计能力。
一套完整的沥青搅拌站包括几个关键系统:
- 给料和输送系统
- 干燥加热系统
- 筛选和存储系统
- 混合和排放系统
- 控制和调度系统
如果这条链条中的任何环节出现瓶颈,都会影响整体产量。因此,可以理解为,生产能力的上限取决于整个系统中最为薄弱的环节。
产能取决于生产节奏的稳定性,而非单点速度。
影响产能的不是单个环节的效率,而是整条生产线的运行节奏是否一致。
理想情况下,每个环节都应该形成连续协调的节奏,例如:前一个环节完成后→下一个环节立即跟进,无需等待、积压或中断。
然而,在实际操作中,常见情况包括:
- 干燥后等待筛选
- 筛选后等待存储
- 混合后等待排放
这些非生产性时间虽然每次持续时间很短,但在生产周期中不断累积,最终会导致严重的产能损失。
容量的核心表现是稳定性,而不是峰值。
真正有价值的产能并非短期峰值,而是在长期内持续接近设计值的能力。
许多设备在特定时期可以达到高产量,但这种状态往往无法持续。原因可能包括:
- 运营调整引起的波动
- 原材料变化导致的不稳定性
- 运行过程中设备状态的逐渐变化
产能大幅波动意味着产能不稳定,实际交付能力下降。因此,在工程实践中,比起瞬时峰值,长期稳定运行下的平均产能才是更有意义的指标。
一旦我们将生产能力从一个固定值转化为系统运行的结果,我们就可以更清楚地看到,生产能力不是在某一点突然减少,而是在多个阶段逐渐消耗的。
接下来,我们将从具体的生产阶段开始,分析产能损失是如何发生的。
原材料阶段:产能损失的开始
从整个沥青热拌厂运行过程的角度来看,产能损失往往不是从设备开始的,而是从原材料进入系统的那一刻就开始了。
原材料的状态决定了后续所有工序的运行节奏。一旦原材料状态出现波动,后续的干燥、筛分、混合等工序就只能被动调整,从而影响整体产能。
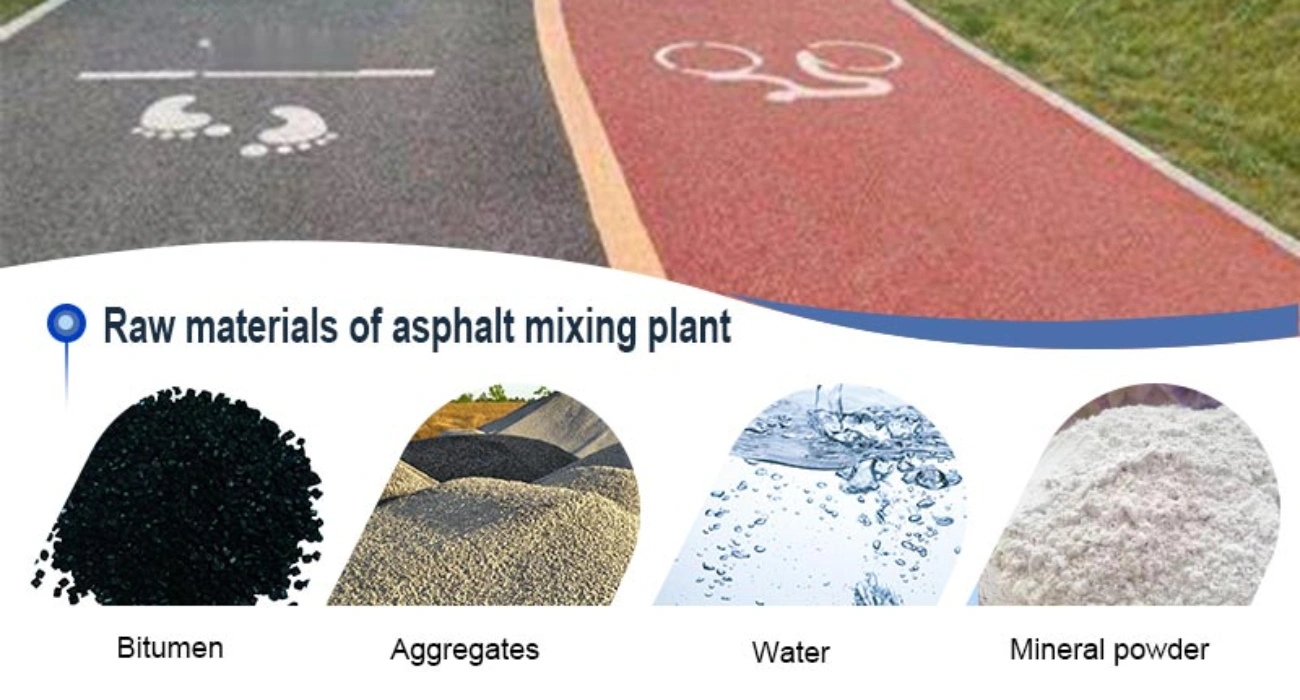
原材料阶段产能损失分析
原料水分含量不稳定会直接延长干燥时间
- 干燥时间的增加会扰乱既定的循环时间。水分含量越高,干燥所需的温度和时间就越大,从而延长了原有的生产周期,扰乱了整条生产线的节奏。
- 强制性的保守操作策略会降低喂养强度为确保出料温度和质量,操作人员将主动降低进料速度,进一步压缩单位时间内的产量。
- 热力系统负荷波动会影响整体运行稳定性。水分含量的频繁变化会导致燃烧和干燥系统负荷不稳定,使设备难以保持最佳运行状态,从而影响生产能力。
原料级配不稳定 → 影响筛分和流动效率
- 筛选效率降低,处理能力下降异常分级会增加筛分机的负担或降低产量,使筛分系统成为生产瓶颈。
- 物料流动受阻会导致热物料供应中断。筛分受阻会阻止热物料顺利进入后续工序,造成物料等待,中断连续生产。
- 整条生产线的节奏被打乱,引发连锁反应。不稳定的筛分会向下游传播,影响混合和排放节奏,加剧原材料波动造成的产能损失。
原材料供应不连续 → 直接扰乱生产节奏
- 频繁的设备启动和停机,减少了有效运行时间:物料供应不连续导致设备反复启动和停机,每次都会消耗宝贵的生产时间。
- 运行中断,无法建立稳定的节律一旦生产中断,就很难保持连续的节奏,需要恢复到稳定状态,从而降低运营效率。
- 操作复杂性增加,人为干预增多:物料供应的波动迫使操作人员频繁调整参数,增加了操作负担,提高了人为错误的风险。
原材料阶段的改进方向
建立稳定的原材料控制和预处理机制
- 对不同原材料进行独立仓储管理,实现独立控制:单独的仓库可以对不同含水量和粒度的材料进行分类和管理,从而减少因混合而引起的波动。
- 水分含量预处理以减轻干燥系统负担通过预先控制原材料的水分含量,可以在原材料进入干燥系统之前减少不确定性,从而最大限度地减少源头波动。
- 稳定的饲喂节奏以避免生产中断:结合自动化输送系统,可以实现连续稳定的供料,减少因供料不稳定造成的停机时间。
在这个阶段 Macroad的自动化配料和智能控制系统有助于精确控制原材料的投入节奏,从一开始就保证稳定的生产。
提高批处理准确率并减少误差累积
- 控制原材料配比波动以确保工艺稳定性高精度称重确保每批原材料的比例一致,从而减少比例波动的影响。
- 降低系统调整频率并最大限度地减少人为干预:提高批次处理精度可使系统运行更加稳定,无需操作员频繁调整参数,从而减少人为错误。
- 提高整体生产一致性并优化长期性能稳定的原料配比意味着稳定的生产结果,有助于长期保持高产能水平。
Macroad的高精度称重系统(骨料和粉末)有效减少了原材料波动引起的系统误差。
引入智能监控以实现动态调整
- 实时获取原材料状态信息,以提高响应速度该监控系统能够实时监控原材料的变化,为调整提供数据。
- 自动调整生产参数以减少人为延误智能系统可根据原材料的变化自动调整运行参数,避免因人为判断延迟而造成的产能损失。
- 远程管理可提高整体运营效率物联网系统能够对设备进行远程监控和管理,从而提高整个系统的运行效率。
Macroad的物联网远程监控系统可对生产过程进行实时控制,从而能够更快地应对原材料变化的影响。
从原材料进入系统的那一刻起,任何微小的波动都会在生产过程中被放大——水分含量影响干燥周期,粒度分级决定筛分效率,进料状态直接关系到生产的连续性。这些看似无关的问题最终都指向同一个结果:产能持续消耗,却难以稳定释放。因此,稳定原材料本身是确保整条生产线高效运行的首要前提。
热力系统和干燥能力:生产效率的关键环节
在整个生产过程中,热力系统和干燥设备发挥着至关重要的作用,它们是连接生产初始阶段的桥梁。它们不仅处理原材料的初始状态,也为后续的混合和出料奠定了基础。如果这一阶段运行不畅,就会悄然扰乱整体节奏。下面,我们将根据几种常见的运行逻辑来分析关键点。
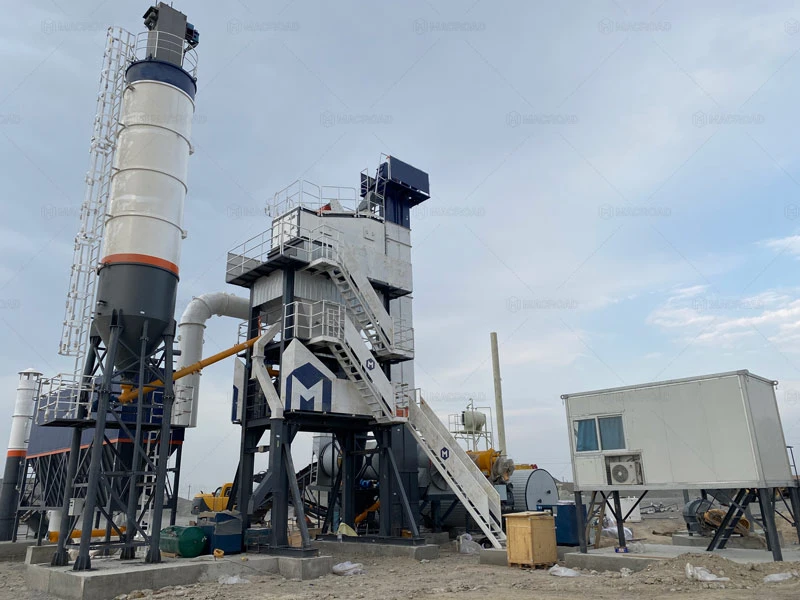
干燥滚筒内物料翻滚和加热不均匀
- 当物料翻滚结构或运行速度与物料特性不匹配时,物料在滚筒内翻滚不充分,导致热量分布不均和局部干燥不完全,从而影响整体干燥效率。
- 解决方案:优化物料翻滚结构和操作控制
- 通过优化物料翻滚板的结构和排列方式,提高了滚筒内物料的翻滚频率。结合稳定的速度控制,确保了物料更均匀的加热。 Macroad通过增强的物料翻滚设计和智能控制系统,可以根据物料状况动态调整操作参数,从而提高干燥效率并缩短干燥周期。
燃烧器输出不稳定导致温度波动
- 燃烧器热输出不稳定直接影响干燥系统的温度环境。热量不足会延长干燥时间,而热量过高则可能影响成品质量,扰乱生产节奏。
- 解决方案:实现燃烧系统的智能稳定控制
- 通过稳定可调的燃烧控制系统,动态调节燃烧强度,确保持续稳定的供热,减少温度波动对生产能力的影响,使热输出与生产需求相匹配。
热能利用效率低,能量损失严重
- 如果换热效率低,则在传热过程中会损失大量热量,导致燃料消耗增加而干燥效率没有提高,从而造成高能耗、低产出的运行状态。
- 解决方案:提高热交换和系统隔热能力
- 通过优化换热路径和气流组织结构,减少了热损失,同时提高了系统的隔热性能,增加了热能利用率。 Macroad 优化管道设计和系统气密性,使热量更集中于材料上,提高单位热能的利用效率,从而提高整体生产能力。
温度检测滞后导致控制失败
- 如果温度监测不准确或反馈延迟,系统无法及时调整燃烧和进料状态,容易导致温度波动,影响产出质量和整体运行稳定性。
- 解决方案:构建高精度实时温度控制系统
- 通过多点温度监测和快速反馈机制,实现了关键温度的实时控制。 Macroad的智能温度控制系统提供实时温度数据反馈,并自动调节操作参数,使干燥过程保持在稳定的范围内,从而保证连续的生产能力输出。
热处理系统和干燥过程并非简单的加热和加工程序,它更像是一个重塑物料状态的系统。其平稳运行直接影响后续阶段的节奏和稳定性。当这一阶段能够保持稳定高效的运行时,整条生产线就能更容易地进入连续可控状态。
混合与排放:效率与质量之间的权衡
原材料经过加工和干燥后,进入混合和出料阶段。该阶段直接决定最终产品的均匀性和效率。与侧重于加工能力的前端不同,该阶段考验的是系统在时间和精度之间取得平衡的能力。
实际操作中,混合时间、出料节奏和混合质量往往需要协调配合:时间优先保证质量,节奏优先保证效率。在这个阶段,如何在这两者之间找到平衡点,对生产能力表现至关重要。
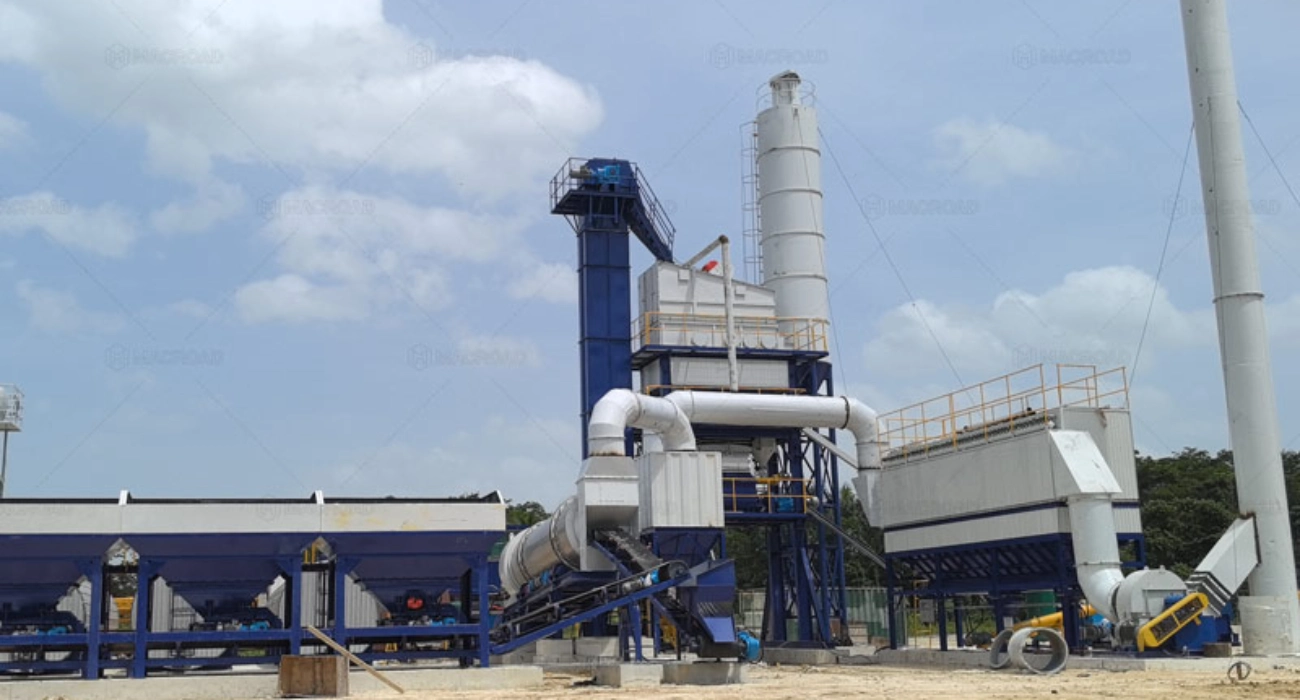
关于产能限制的关键问题
在这种运行逻辑下,混合和卸料阶段的性能直接影响最终产能。任何阶段的节奏或控制出现偏差都会造成时间与精度之间的矛盾,进而逐渐影响整体运行状态。以下章节将通过分析实际运行中遇到的几个常见关键问题,来探讨其对产能的影响。
混合时间过长 → 直接降低单位产量
当搅拌时间被动延长时,每批次的生产周期就会延长,单位时间内可完成的批次数量减少,从而降低产能。此外,为了确保混合均匀,操作人员往往倾向于增加搅拌时间。虽然这种质量优先的做法合情合理,但却直接牺牲了生产效率。
混合不均匀 → 返工和重复消耗
如果在混合过程中物料分布不均匀,混合物的质量就会不稳定,部分批次可能需要返工或重新加工。这种重复操作不仅会增加额外的时间消耗,还会扰乱原有的生产节奏,降低整体生产效率,造成资源浪费。
间断性卸货 → 生产周期中断
当卸料系统发生故障时,物料输出变得不稳定,导致物料在系统中积聚。这种等待卸料的状态会对混合系统产生负面影响,迫使其调整运行节奏,最终扰乱整条生产线的连续运行,影响整体生产能力。
放电速度与质量之间的冲突 → 操作空间缩小
实际运行中,更快的卸料速度对系统稳定性提出了更高的要求。控制不当很容易影响卸料质量。因此,速度和稳定性之间往往需要权衡,这限制了系统的优化潜力,并阻碍了产能的进一步提升。
系统协调不足→加剧局部问题
当混合系统和卸料系统之间缺乏有效协调时,某一阶段的波动会被放大并传递至整个生产过程。例如,混合节奏与卸料速度不匹配容易导致短期积料或流动中断,进而造成整体不稳定,影响连续生产能力。
产能与质量的协同优化路径
如前所述,混合和排放阶段之间确实存在一定的协调性。但这并不意味着效率和质量是相互排斥的。通过更精细的系统设计和运行控制,这种看似矛盾的关系可以得到有效缓解。接下来,我们将着重探讨几个关键的优化方向,以期在实际运行中实现更好的协同效应。
混合工艺优化 → 提高均匀性和效率的基础
- 改进材料混合路径通过优化搅拌叶片的结构和排列方式,可以在更短的时间内充分搅拌和混合物料,从源头上提高均匀性,并减少因混合不充分而造成的时间损失。
- 基于运行条件实现自适应调整:根据物料类型和状态动态调整混合时间和速度,使系统能够在不同的操作条件下保持合理的运行节奏,避免在单一操作条件设置下造成效率损失。
- 减少无效运行时间通过优化混合强度和操作节奏,减少无效混合时间,提高单位时间产量效率,同时保证质量,使整体操作更加高效。
出料系统优化 → 确保连续稳定的输出
- 阻力降低和停滞优化的出料口和流道设计确保物料顺畅排出,减少堆积和停滞,从而保持连续出料。
- 混合与排放节奏的无缝融合:对混合和排放节奏的协调控制确保两者之间良好的匹配,防止出现混合完成但排放不能及时的情况。
- 稳定的输出节奏通过自动化控制系统精确调节出料速度,使输出过程更加稳定,减少人为操作引起的波动,提高整体运行一致性。
系统控制优化 → 提升整体协作能力
- 实现多阶段协同操作控制系统管理混合、排放和其他阶段的联动,确保每个部分运行节奏一致,并减少单点波动对整个系统的影响。
- 快速应对运营变化实时监控系统获取关键运行数据,并根据变化快速调整参数,使系统保持在相对稳定的运行范围内。
- 减少人为干预波动自动化控制减少了对人类经验的依赖,使系统运行更加标准化,并减少了人为操作造成的不确定性。
设备性能优化 → 为稳定运行奠定基础
- 增强的系统处理能力通过优化核心部件的性能,设备获得了更强的处理能力,即使在高负载下也能稳定运行。
- 提高运行稳定性改进的整体结构设计使设备在运行过程中更加稳定,减少了振动和不均匀运行的影响。
- 降低维护对生产能力的影响通过提高设备的耐用性和稳定性,减少因频繁维护造成的停机时间,确保长期稳定的生产。
从整体上看,优化混合和卸料过程并非单一维度的改进,而是一项涵盖混合效率、卸料连续性、系统协调性和设备稳定性等方面的综合提升。当这些过程协同运作时,效率与质量之间的关系将更加平衡,从而实现更稳定的生产能力。
Macroad 作为一名专业人士 沥青厂供应商 也持续不断地 朝着这个方向优化和升级其设备和系统. 通过不断改进关键结构、控制系统和整体运行逻辑, Macroad 使沥青搅拌站能够在实际生产中更好地实现效率和质量之间的协同效应,从而提高整体运营绩效。
系统协调与运行:容量限制的关键驱动因素
如果说前几个阶段主要针对的是单个设备的能力,那么系统协调和运行管理则更像是放大器,将这些能力串联起来。在实际运行中,许多设备本身并不逊色,但由于不同阶段之间缺乏有效的协调和管理,最终导致产能差异显著。以下对比将有助于更直观地理解这种差异。
高产能与低产能沥青搅拌站的比较
| 高产能沥青搅拌站 | 比较维度 | 低产能沥青厂 |
| 具有连续运行功能的同步系统 | 运行节奏 | 脱节的过程,且波动频繁 |
| 高度整合且协调良好 | 系统协调 | 独立系统,协调性较弱 |
| 主要采用自动化和智能控制 | 控制方法 | 高度依赖人工操作和经验 |
| 稳定、连续、协调良好 | 物料供应与卸货 | 频繁中断或物料堆积 |
| 实时监测与动态调节 | 温度和状况 | 反应迟缓,调整缓慢 |
| 运行效率接近最佳水平 | 设备利用率 | 明显的闲置时间和效率低下 |
| 稳定性强,波动极小 | 稳定性与波动 | 对单点问题高度敏感 |
| 预测性维护与稳定运行 | 维护与管理 | 被动维护,频繁停机 |
对比结果表明,产能差异往往并非仅仅取决于单个设备的性能,而是取决于系统间的协调和运行管理水平。只有当所有组件能够稳定集成并以统一的速度运行时,设备才能真正发挥其设计产能。反之,即使单个设备性能优异,协调不足也会加剧产能损失。
关于系统协调和运行管理方面, Macroad 强调整体方法。通过 智能控制系统、物联网监控和多级互联设计它使设备在运行过程中能够实现更高的协调性和一致性。关键参数的实时监控和自动调节减少了人为干预造成的波动,从而使系统间运行节奏更加稳定。这有助于提高实际生产中的整体产能表现,并减少系统波动造成的隐性损失。
设备状况和维护:产能为何持续下降
在实际运行中,许多设备初期性能良好,但随着使用时间的增加,其生产效率会逐渐下降。通常,这种变化并非完全源于设备本身,而是与日常维护密切相关。维护是否充分合理,往往会对长期运行产生显著影响。接下来,我们将探讨一些常见的维护行为,以了解哪些方法能够保障生产效率,哪些方法可能在不知不觉中降低效率。
根据经验微调参数而不是频繁检查设备状态是否可以接受?
设备运行正常时,例行检查可以推迟吗?
生产紧张时,适当增加工作量是否合理?
不影响生产的轻微异常情况能否继续运行?
只要设备还能运行,是否就没有必要立即停机进行维护?
润滑和清洁能否根据时间灵活调整?
自动化设备能否减少人工巡检的频率?
设备使用一段时间后生产率下降是正常现象吗?
这些看似普通的操作表明,产能下降并非一定源于明显的设备故障,而是长期积累的细微变化所致。许多操作短期内可能看起来影响不大,但一旦持续下去,就会逐渐改变设备的运行状态和稳定性。
实际运行中,设备性能不仅取决于其设计能力,还取决于使用和维护习惯。保持日常稳定的运行节奏并持续优化细节,往往是维持长期产能的关键。
恢复稳定可控产能:从细节入手
稳定的生产能力并非由单一步骤决定,而是通过原材料加工、热力系统运行、混合和排放以及日常管理等多个步骤的长期协作逐步实现的。
实际上,许多设备供应商都在围绕这些关键点不断进行优化和升级,希望减少沥青搅拌站运行中的波动,并使生产能力更易于控制。 Macroad同样地,也采取整体方法,使用 智能控制、精确称重和多阶段协同设计 帮助用户在复杂条件下保持更稳定的操作节奏,并减少人为干预造成的不确定性。
当每个环节稳定下来后,整体运营效率也会提高,产能将不再依赖于短期调整,而是在长期运营中持续释放价值。